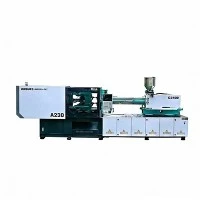
Hibridna mašina za brizganje za proizvodnju visokog -ciklusa
Pakovanje velikog{0}}ciklusa, tankoslojne-kontejnere za hranu i medicinski potrošni materijal zahtijevaju platforme za brizganje koje kombinuju brze cikluse sušenja{2}}sa krutom strukturnom stabilnošću. Ova hibridna mašina za brizganje integriše električnu servo{4}}jedinicu za plastifikaciju sa hidrauličnom jedinicom za brizganje pomoću akumulatora{5}}.
Koristeći električne pogone za kontinuiranu rotaciju vijaka tokom punjenja tokom faza stezanja i hlađenja, sistem smanjuje potrošnju energije za 30% do 50% u poređenju sa tradicionalnim potpuno hidrauličnim platformama. Istovremeno, hidraulički akumulatori sa visokim{3}}odzivom daju velike brzine ubrizgavanja (do 500 mm/s) i brzo vrijeme odziva potrebno za tanke-dijelove zidova ispod 0,5 mm debljine zida bez termičke degradacije ili kratkih udaraca.
Ključne specifikacije
|
Parametar |
Jedinica |
Vrijednost / Raspon |
|
Clamping Force |
kN / tona |
1,600 - 8,000 / 160 - 800 tona |
|
Brzina ubrizgavanja (Standard / Akumulator) |
mm/s |
300 - 800 mm/s |
|
Vrijeme suhog ciklusa (Euromap 6) |
sec |
1.2 - 2.4 sek (u zavisnosti od tonaže) |
|
Opcije prečnika zavrtnja |
mm |
32 / 38 / 45 / 52 / 60 (L/D odnos 22:1 - 24:1) |
|
Max. Pritisak ubrizgavanja |
bar |
2,000 - 2,400 bara |
|
{0}}Udaljenost između poluge (V x V) |
mm |
510x510 do 1.080x1.080 |
|
Hod / sila izbacivača |
mm / kN |
150 - 250 mm / 50 - 120 kN |
|
Ejector Response |
- |
Sinhronizovani paralelni izbacivač u letu |
|
Paralelizam ploče (pod opterećenjem) |
mm |
Manje ili jednako 0,05 mm |
|
Energetska efikasnost sistema |
kWh/kg |
0.28 - 0.38 kWh/kg (test PP materijala) |
Ključne karakteristike
Paralelno kretanje (plastificiranje tokom otvaranja/zatvaranja stezaljke):Električni servo pogon omogućava kontinuirano doziranje vijka tokom kretanja kalupa i izbacivanja, smanjujući 0.8 - 1.5 sekundi od ukupnog vremena ciklusa.
Zatvorena{0}}injekcija akumulatora:Dvostruki hidraulični akumulatori napajaju cilindar za ubrizgavanje direktno preko servo{0}}proporcionalnih ventila, postižući vrijeme ubrzanja ubrizgavanja ispod 20 ms.
Čvrsta kutija-Struktura ploče okvira:Analiza konačnih elemenata (FEA)-optimizirani mehanizam za prebacivanje u pet-tačaka ograničava otklon ploče, održavajući precizno poravnanje kalupa i produžavajući vijek trajanja jezgra/šupljine kalupa.
Linearni ležajevi vodilice na jedinici za ubrizgavanje:Linearne vodilice visokog{0}}opterećenja podržavaju sklop za ubrizgavanje, minimizirajući trenje, sprječavajući naginjanje cijevi i osiguravajući konzistentnost-do-metla (odstupanja u težini unutar 0,2%).
Nezavisni sistem servo hidraulične pumpe:Kontroliše stezaljku, povlačenje jezgra i funkcije izbacivača nezavisno bez krađe protoka ili pritiska iz operacija plastificiranja.
Konfiguracija mašine
Slom arhitekture sistema
Sekcija za električni pogon (plastificiranje)
Servo motor: sinhroni motor s trajnim magnetom
Prijenos: direktan mjenjač za teške uslove rada
Funkcija: Kontinuirano paralelno doziranje neovisno o kretanju kalupa
Sekcija hidrauličnog akumulatora (ubrizgavanje)
Tip pogona: Akumulatori mjehura{0}}punjeni dušikom
Kontrolni ventil: proporcionalni ventili sa visokim-servo{1}}odzivom
Funkcija: Ultra-brzo ubrzanje ubrizgavanja za punjenje tankih-zida
PLC kontrolna jedinica-u realnom vremenu
Brzina petlje: 1 ms ciklus obrade
Kontrolna logika: zatvorena-petlja u stvarnom vremenu-regulacija pritiska i brzine
Stezni i pomoćni sistem
Mehanika: mehanizam za prebacivanje u pet-dvostrukih{1}}tačaka
Struktura: FEA-optimizirane kutije visoke-konstrukcije
Karakteristike: Automatsko centralno podmazivanje i sinhronizovani interfejsi za povlačenje jezgra
Specifične tehničke prednosti proizvoda
Ultra-brzo vrijeme odziva na injekciju
Tankozidni kalupi zahtijevaju trenutne brzine protoka prije nego što rastopljeni polimer dostigne tačku smrzavanja-u tankim vratima. Sistem hidrauličnih akumulatora zatvorene{3}}petlje dostiže maksimalnu brzinu unutar 15 ms od pokretanja signala, održavajući ujednačenu debljinu zida u više-dijelova šupljina bez blica.
Ubrzanje hibridnog akumulatora: Maksimalna brzina postignuta za manje od 15 ms.
Standardno hidraulično ubrzanje: Maksimalna brzina postignuta za preko 80 ms.
Toplotni balans i niži troškovi hlađenja
Hidraulično{0}}doziranje taline stvara kontinuirano trenje u hidrauličnom ulju, podižući temperaturu rezervoara za ulje na preko 55 stepeni C i zahtijevaju konstantnu upotrebu ohlađene vode. Odvajanje doziranja na električni motor snižava prosječnu temperaturu ulja na 38 - 42 stepeni C, smanjujući energetsku opterećenje rashladnog ulja za do 60% i udvostručujući vijek brtve.
Zaštita kalupa putem visoko{0}}preciznih linearnih enkodera
Visoko{0}}proizvodnja predstavlja rizik od oštećenja alata ako dio ne ispadne u potpunosti. Bes-beskontaktni optički enkoderi konstantno prate položaj ploče. Ako otpor poraste iznad 0,5% osnovnih parametara tokom zatvaranja kalupa, obujmica se trenutno zaustavlja i otvara prije nego što dođe do oštećenja alata.
Tipične primjene
Tanka{0}}embalaža
Kontejneri za označavanje u kalupima (IML): kace margarina, kade za sladoled, čaše za piće (vrijeme ciklusa: 2.2 - 3.8 sekundi).
Čepovi i zatvarači: čepovi za boce s vodom, zatvarači sa preklopnim-obrnutim vrhom sa više-kavijenima (vrijeme ciklusa: 2.5 - 4.5 sekundi).
Jednokratna ambalaža za hranu: posude za ponijeti sa šarkama, pribor za jelo, poklopci sa tankim{0}}stinama do 0,35 mm.
Medicinski potrošni materijal
Vrhovi za pipete i epruvete za krv: alati sa velikim-šupljinama (64 do 128 šupljina) koji zahtijevaju visoku ponovljivost udarca i kompatibilnost čistih prostorija (ISO klasa 7/8).
Cijevi i konektori za špriceve: Dimenzijska stabilnost u strogim tolerancijama.
Kompatibilnost materijala
Sklopovi vijaka i cijevi su prilagođeni specifičnim karakteristikama smole:
|
Resin Type |
Napomene o viskoznosti i obradi |
Konfiguracija vijka / cijevi |
|
PP / PE |
Visok MFI (30 - 100 g/10min), brzo zamrzavanje, zahtijeva brzo ubrizgavanje |
Standardni vijak od nitridnog čelika (SACM645) sa vrhom miksera |
|
PET |
Higroskopnost, rizik od termičke degradacije, visoki zahtjevi za čistoćom |
Visok L/D omjer (24:1), mali-profil vijka na smicanje za sprječavanje nakupljanja acetaldehida (AA)- |
|
PS / ABS |
Potreban je lomljiv topljenje, precizan toplotni profil |
Cijev od bimetalne legure sa antikorozivnim premazom za produženi vijek trajanja |
|
PLA / Bio-smole |
Prozori{0}}osjetljivi na smicanje, strogi temperaturni prozori |
Prilagođena geometrija{0}}smičnog leta sa preciznim zonama barijera |
Opcije konfiguracije
Da bi mašinu prilagodili specifičnim rasporedima postrojenja i proizvodnim ciljevima, kupci biraju između standardnih opcija:
Sklopovi vijaka i cijevi
Standardno nitrirano: Pogodno za ne-abrazivne robne smole (PP, PE, PS).
Bimetalna cijev i potpuno kaljeni vijak: Karbidna obloga za smole koje sadrže do 30% staklenih vlakana ili abrazivnih mineralnih punila.
Nerđajući sklop otporan na koroziju-: Specijaliziran za medicinsku-preradu ili PVC aditive.
Hidraulički i pneumatski interfejsi
Integrirani ventili za puhanje zraka: do 8-kanalnih nezavisnih krugova za upuhivanje zraka za izbacivanje dijelova ili aktiviranje kalupa.
Moduli za izvlačenje jezgra: Jedno, dvostruko ili više{0}}stepeno hidraulično povlačenje jezgra kontrolisano preko PLC softverskih profila.
Interfejs robota: EUROMAP 67 ili EUROMAP 73 standardni 50-pinski interfejs za bočne- sisteme automatizacije sa bočnim ili gornjim ulazom.
Proizvodnja i kontrola kvaliteta
Tok rada osiguranja kvaliteta
Machining: Heavy castings -> Thermal/Natural Stress Relief ->Više{0}}CNC precizno glodanje
Assembly: Linear Guides & Hydraulic Manifolds Installed ->Postavljanje električnih instalacija i kodera
Validation: 24-Hour Continuous Dry Run Testing ->Laser Interferometer Platen Alignment
Final Acceptance: Full-Load Mold Testing ->Provjera brzine i pritiska ubrizgavanja
Protokoli fabričke inspekcije
Oslobađanje od naprezanja od livenja: Okviri mašina i ploče podležu prirodnom i termičkom naprezanju-olakšavajući cikluse starenja kako bi se eliminisala zaostala naprezanja livenja pre precizne CNC obrade.
Poravnanje laserskog interferometra: Poravnanje ploče, paralelizam -šipke i ravnomjernost linearne vodilice se verificiraju korištenjem laserskih mjernih jedinica pod nultim-opterećenjem i steznim{2}}opterećenjem.
24-časovno testiranje u suhom radu: Prije otpreme, mašine prolaze kroz kontinuirani 24-satni rad na suhom pri maksimalnim radnim brzinama kako bi se pratila termička stabilnost, krive hidrauličkog pritiska i stvaranje topline električne komponente.
Prilagođavanje i OEM podrška
Podržavamo projekte "ključ u ruke" za specijalizovane{0}}proizvodne linije velike brzine:
Prilagođeni razmaci za vezice-:Mogućnost produženog dnevnog svjetla i{0}}opcija razmaka između šipki za velike više-šupljine ili kalupe za duboko-izvlačenje.
U-Integracija sistema za označavanje kalupa (IML):Sinhronizacija signala između robotskih kontrolera, eliminatora statičkog elektriciteta, ubacivača naljepnica i signala strojnog stezanja.
Izvođenje čiste sobe:Pokrivanje od nehrđajućeg čelika na pločama, ne-poklopci strukture bez boje, zatvoreno obnavljanje podmazivanja i hidraulična ulja- za hranu (NSF H1).
Šta kupci treba da obezbede za ponudu
Da biste dobili tačnu tehničku ponudu i analizu{0}}podudaranja kalupa, dostavite sljedeće tehničke parametre:
Crteži dijelova / 3D STEP datoteke:Raspodjela debljine zida, projektovana površina i težina dijela.
Kategorija materijala:Specifično trgovačko ime smole, MFI (Indeks protoka taline), i bilo koji procenat punila (staklena vlakna, talk, kalcijum karbonat).
Detalji kalupa:
Broj šupljina.
Dimenzije kalupa (dužina x širina x visina) i visina hrpe.
Specifikacija sistema vrućih kliznika (tip kapije, zahtjevi za kontrolu kapije ventila).
Ciljano vrijeme ciklusa: Minimalno potrebno vrijeme ciklusa i ciljni dnevni obim proizvodnje.
Pomoćni zahtjevi: specifikacije sučelja robotike, sekvence povlačenja jezgra, koraci puhanja zraka i lokalni električni standardi (npr. 480V 60Hz / 380V 50Hz).
FAQ
P: Kako se hibridna mašina za brizganje može usporediti s potpuno električnom mašinom za aplikacije velikog-ciklusa?
O: Potpuno električne mašine nude visoku energetsku efikasnost i preciznost, ali velika-brzina ubrizgavanja (iznad 400 mm/s) na debelim-zidovima ili ultra{3}}tankim dijelovima zahtijeva teške sklopove kugličnih vijaka koji mogu doživjeti mehaničko habanje pri ekstremnim opterećenjima ubrzanja. Hibridna konfiguracija kombinuje električni vijčani pogon za energetsku efikasnost sa hidrauličnim akumulatorima za ultra-brzo,-brzo ubrizgavanje pod visokim pritiskom bez mehaničkog naprezanja kugličnih vijaka.
P: Kakvo je održavanje potrebno za jedinicu hidrauličnog akumulatora?
O: Provjerite pritisak u mjehuru (pre{0}}punjenje dušikom) svakih 6 do 12 mjeseci koristeći standardne komplete za manometar. Osigurajte da nivoi filtracije hidrauličkog ulja ostanu na ISO 4406 16/14/11 standardima ili bolji. Servisiranje hidrauličnih filtera prema rasporedu održavanja sprječava proporcionalno zaglavljivanje ventila i održava vrijeme odziva ubrizgavanja ispod 20 ms.
P: Može li ova mašina raditi sa standardnim kalupima koji nisu{0}}tanki-?
O: Da. PLC kontroler uključuje profile koji se mogu birati za standardne operacije brizganja. Možete zaobići izbacivanje akumulatora velike brzine-za standardne profile brzine, omogućavajući mašini da radi na tehničkim dijelovima-debelih zidova, automobilskim konektorima ili kućnim potrepštinama bez prevelikog-pritiska u kalupu.
Popularni tagovi: hibridna mašina za brizganje u visokom ciklusu proizvodnje, Kina hibridna mašina za brizganje za proizvodnju visokog ciklusa, proizvođači, dobavljači, fabrika