


Servo mašine za brizganje
↵
Proizvođač servo mašina za brizganje
Odabir opreme za hidrauličko brizganje za proizvodnju srednje-do-velike-proizvodnje zahtijeva balansiranje troškova energije, preciznosti, vremena ciklusa i dugovječnosti mašine. Moderna servo{4}}hidraulička tehnologija eliminiše termičku i električnu neefikasnost tradicionalnih sistema pumpi s fiksnim{5}}primanjem, istovremeno osiguravajući stabilnost stezaljke i visok obrtni moment potreban za inženjerske smole.
Ovaj tehnički vodič opisuje specifikacije performansi, hidraulične konfiguracije, formule za dimenzioniranje i mehaničke opcije za inženjerske timove, menadžere nabavke i direktore pogona koji ocjenjuju servo mašineriju za brizganje za industrijsku{0}}i modernizaciju ili modernizaciju postrojenja.


Pregled servo mašine za brizganje
Servo mašina za brizganje koristi dinamički sistem servo motora zatvorene-petlje za pogon unutrašnjih pumpi sa promjenjivim-pomakom ili fiksnim-zupčanicima. Za razliku od konvencionalnih hidrauličnih mašina u kojima asinhroni motori rade kontinuirano pri nominalnom broju obrtaja, bez obzira na fazu procesa, sistem na servo{4}}modulira brzinu i obrtni moment momentalno na osnovu -pritisaka i protoka u realnom vremenu.
Tokom -faza radnje-kao što su hlađenje, pauza u kalupu ili robotsko izbacivanje-servo motor pada na skoro-nula o/min. Ova operativna promjena donosi tri ključne prednosti:
Ušteda energije:Smanjuje hidrauličku potrošnju električne energije za 30% do 70% u poređenju sa standardnim-sistemima fiksnog pomaka.
Upravljanje toplinom:Minimizira zagrijavanje hidrauličkog fluida trenjem, smanjujući potrebe za vodom u hladnjaku ulja i produžujući vijek trajanja ulja.
Ponovljivost:Održava vrijeme odziva ispod 50 ms za zatvoren-pritisak ubrizgavanja i kontrolu položaja, osiguravajući niže varijacije u težini udarca-na-.
Konfiguracije mašina
JEDINICA ZA INJEKTIRANJE:
Servo motor i pogon
Nitrirani vijak i bačva
Linearna vodilica
STEZNA JEDINICA:
Dvostruko-Prebacivanje kinematike
Ploča od lijevanog čelika (FEA optimizirana)
Automatsko hidraulično podešavanje{0}}visine
SERVO{0}}HIDRAULIČNI APARAT:
Permanentni magnet AC Servo motor
Unutrašnja zupčasta pumpa
High-Kontroler visokog odziva
Sistem za uključivanje u pet-dvostrukih{1}}tačaka: Optimizira mehaničku prednost, nudeći brzi hod ploče pri niskom pritisku i visoku mehaničku silu zaključavanja pri konačnom zatvaranju.
FEA-Optimizirane ploče od nodularnog gvožđa: ploče od sferoidnog grafita dizajnirane sa strukturnim rebrima sa malim-progibom kako bi se osigurala ujednačena raspodjela pritiska stezanja po površini kalupa.
Automatski sistem podmazivanja: Centralizovana volumetrijska distribucija masti koja isporučuje izmjereno mazivo u čahure -šipa i klinove, smanjujući habanje klinova i kontaminaciju česticama.
Hidraulična matrica-Podešavanje visine: zupčanik-podešavanje visine ploče sa nadzorom digitalnog enkodera za brze promjene podešavanja kalupa.
Balansirani nosač sa dva cilindra: Dvostruki hidraulični cilindri za aktiviranje primjenjuju uravnotežene, aksijalne sile na nosač vijaka tokom ubrizgavanja kako bi spriječili neusklađenost mlaznice i naginjanje.
Bimetalni/nitrirani vijak i cijev: Standardna SACM 645 nitrirana čelična cijev sa opcijama za bimetalne obloge od volfram-karbida za inženjerske smole punjene staklom-.
Linearno kretanje šine vodilice: Linearne vodilice s malim-trenjem na nosaču za ubrizgavanje smanjuju mehaničko -klizanje štapa tokom mikro-doziranja i velike-brzine kretanja ubrizgavanja.
Lista proizvoda
Model: A100 Compact
Sila stezanja: 1.000 kN
{0}}Razmak za vezice (V x V): 360 x 360 mm
Kapacitet ubrizgavanja (PS): 145 g
Maksimalni sistemski pritisak: 17,5 MPa
Ciljna primjena: Mala precizna elektronika, konektori, pod-sklopovi
Model: A170 Standard
Sila stezanja: 1700 kN
{0}}Razmak za vezivanje (V x V): 460 x 460 mm
Kapacitet ubrizgavanja (PS): 280 g
Maksimalni sistemski pritisak: 17,5 MPa
Ciljna primena: Tehničke komponente, medicinska kućišta, kape
Model: A230 Universal
Sila stezanja: 2300 kN
{0}}Razmak za vezice (V x V): 530 x 530 mm
Kapacitet ubrizgavanja (PS): 450 g
Maksimalni sistemski pritisak: 17,5 MPa
Ciljna primjena: dijelovi kućnih aparata, roba široke potrošnje, umeci
Model: A290 Heavy Duty
Sila stezanja: 2.900 kN
{0}}Razmak za vezivanje (V x V): 620 x 620 mm
Kapacitet ubrizgavanja (PS): 720 g
Maksimalni sistemski pritisak: 17,5 MPa
Ciljna primjena: Unutrašnja oprema automobila, industrijski cijevni spojevi
Model: A390 High{1}}Volume
Sila stezanja: 3.900 kN
{0}}Razmak za vezivanje (V x V): 710 x 710 mm
Kapacitet ubrizgavanja (PS): 1.250 g
Maksimalni sistemski pritisak: 17,5 MPa
Ciljna primjena: kontejneri{0}}za duboko izvlačenje, velika kućišta, poklopci za automobile
Model: A550 Industrial
Sila stezanja: 5500 kN
{0}}Razmak za vezice (V x V): 830 x 830 mm
Kapacitet ubrizgavanja (PS): 2.100 g
Maksimalni sistemski pritisak: 17,5 MPa
Ciljna primjena: velike strukturalne ploče, sanduke, automobilske komponente s više- šupljina
Ključne tehničke karakteristike
Zatvorena{0}}Arhitektura upravljanja BUS-om:
Komunikacija između kontrolera{0}}na-servo koristi EtherCAT ili CANopen protokole, održavajući cikluse odgovora kontrolne petlje ispod 1 ms.
Visoko{0}}precizni linearni pretvarači:
Apsolutni optički/otporni enkoderi položaja sa rezolucijom od 0,01 mm instalirani na osovinama stezanja, ubrizgavanja i izbacivanja za povratnu informaciju o položaju.
Temperaturne zone PID barela:
Više{0}}zonska SSR (Solid State Relay) kontrola grijanja sa PID samopodešavajućim algoritmima održava tolerancije zone cijevi unutar +/- 1 stepeni C.
-Zaštita od plijesni od niskog pritiska:
Promjenjive postavke pritiska i brzine prate zatvaranje kalupa; osjetljivi algoritmi za{0}}osjećanje momenta pokreću trenutni preokret kalupa ako se naiđe na otpor.
Interfejsi za povlačenje i odvrtanje jezgre:
Integrisana programabilna hidraulična sekvenca izvlačenja jezgra (standardna 2 kruga) sa opcijama za hidrauličke motore za odvrtanje.
Servo hidraulički sistem i upravljanje energijom
SEKVENCIJA DINAMIČKE UPRAVLJAČKE PETLJE:
System Controller ->Šalje digitalnu naredbu za brzinu/pritisak servo pogonu
Servo Drive ->Kontrolira AC servo motor s permanentnim magnetom
AC Servo Motor ->Pokreće unutrašnju zupčastu pumpu
Internal Gear Pump ->Hidraulički aktuatori
Pressure Transducer ->Šalje povratnu informaciju o pritisku/protoku u stvarnom-vremenu sistemu kontroleru
Arhitektura sistema
Jedinica za napajanje uparuje sinhroni motor s trajnim magnetom (PMSM) sa unutrašnjom zupčastom pumpom{0}}sa malom bukom. Pritisak u sistemu se kontinuirano prati preko digitalnog pretvarača montiranog direktno na izlazni razvodnik pumpe.
Dinamička kontrolna petlja
Kontroler mašine izračunava potrebni protok (Q) i pritisak (P) za određenu fazu mašine (npr. pritisak zadržavanja, plastifikaciju ili hod ploče).
Signali se šalju servo pogonu preko digitalne sabirnice polja.
Servo pogon podešava brzinu motora (n) da reguliše protok i prilagođava obrtni moment motora (tau) da reguliše pritisak u sistemu.
Frekvencija petlje povratne sprege pritiska radi na 2 kHz, trenutno smanjujući broj obrtaja motora tokom pritiska zadržavanja ili hlađenja do nivoa pripravnosti, sprečavajući rasipanje energije preko ventila za rasterećenje.
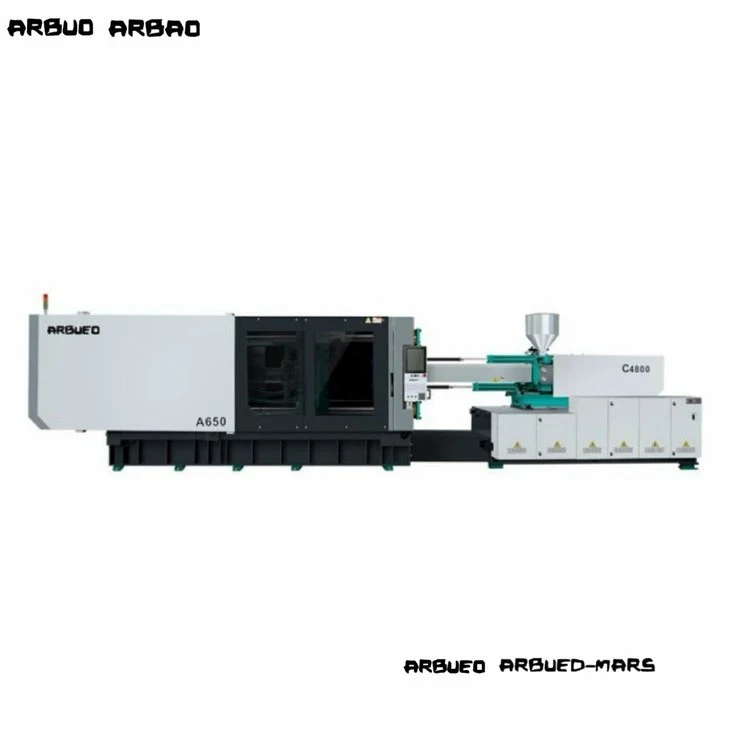
Servo u odnosu na konvencionalnu hidrauliku
Konvencionalno: AC indukcioni motor (konstantna brzina)
Servo hidraulika: Servo motor s trajnim magnetom (promjenjiva brzina)
Uticaj: Eliminiše potrošnju energije kada mašina miruje.
Konvencionalno: početna (100%)
Servo hidraulika: smanjenje od 30% do 70%.
Uticaj: Manji operativni troškovi po udarcu.
Konvencionalno: Visoko (premosnica rasterećenog ventila stvara toplinu)
Servo hidraulika: Niska (isporučuje samo traženu količinu ulja)
Utjecaj: Smanjuje opterećenje rashladnog uređaja i odgađa oksidaciju ulja.
Konvencionalno: početna (100%)
Servo hidraulika: 50% do 70% smanjenje
Uticaj: Smanjuje zahtjeve za komunalne usluge.
Konvencionalno: +/- 0.5% do +/- 0.8%
Servo hidraulika: +/- 0.1% do +/- 0.3%
Utjecaj: Smanjuje stopu otpada na inženjerskim dijelovima uske{0}}tolerancije.
Konvencionalno: 100 ms do 150 ms
Servo hidraulika: Ispod 40 ms
Uticaj: Brže pokretanje ciklusa i kontrola koraka pritiska.
Konvencionalno: 75 dBA do 85 dBA
Servo hidraulika: Ispod 70 dBA
Uticaj: Poboljšava{0}}usklađenost sa ekološkom sigurnošću u radnji.
Tehničke specifikacije
Opći mehanički parametri (reprezentativna platforma A290)
Stezna jedinica:
Sila stezanja: 2.900 kN
Hod otvaranja: 580 mm
Udaljenost između poluga (V x V): 620 mm x 620 mm
Max. Visina kalupa: 650 mm
Min. Visina kalupa: 220 mm
Hod izbacivača: 160 mm
Sila izbacivača: 77 kN
Jedinica za ubrizgavanje (veličina zavrtnja B):
Prečnik vijka: 55 mm
L/D odnos: 20:1
Teoretska zapremina ubrizgavanja: 522 cm3
Težina sačme (PS): 475 g
Brzina ubrizgavanja: 210 cm3/sec
Max. Pritisak ubrizgavanja: 178 MPa
Brzina zavrtnja (max): 0 do 190 o/min
Pogon / Hidraulika / Električni:
Sistemski pritisak: 17,5 MPa
Snaga servo motora: 37 kW
Kapacitet pojasa grijača: 16,5 kW
Kapacitet rezervoara za ulje: 380 L
Dimenzije mašine (D x Š x V): 6,2 mx 1,6 mx 2,1 m
Težina suhe mašine: 9,2 metričke tone
Kako odabrati
Korak 1: Proračun sile stezanja
Korak 2: Provjera veličine i jačine snimke
Korak 3: Provjera dimenzionalnog uklapanja (veza-traka i dnevno svjetlo)
Korak 4: Analiza pritiska ubrizgavanja
Korak 5: Procjena stope plastificiranja
Korak 6: Konfiguracija pomoćnog i glavnog hidrauličkog kruga
Odredite potrebnu tonažu stezaljke na osnovu ukupne projektovane površine dela plus sistema klizača, pomnožene specifičnim pritiskom polimera u šupljini:
Sila stezanja (kN)=[Projektovana površina (cm2) x Pritisak šupljine (bar) / 100] x Faktor sigurnosti (1,1 do 1,2)
Referentni pritisci šupljina:
Poliolefin (PE/PP): 300 do 450 bara
Inženjerske smole (PC, ABS, PA): 500 do 800 bara
Tanko{0}}pakovanje: 800 do 1100 bara
Uskladite masu dijela sa kapacitetom ubrizgavanja mašine. Odaberite veličinu zavrtnja u kojoj potrebna zapremina sačme (dio + vodilica) troši 30% do 80% maksimalnog kapaciteta cijevi:
Manje od 20% kapaciteta bačve: Rizikuje degradaciju smole zbog prekomernog vremena zadržavanja u zagrejanoj bačvi.
Veći od 80% kapaciteta cijevi: Ograničava konzistenciju plastificiranja i smanjuje termičku uniformnost sačma-do-.
Proverite da širina i visina kalupa odgovaraju horizontalnom i vertikalnom razmaku -prečke (V x V).
Osigurajte da minimalne i maksimalne dimenzije visine kalupa odgovaraju debljini kalupa.
Uvjerite se da minimalni hod otvaranja daje dovoljno prostora za čišćenje dijelova tokom izvlačenja-kraja-alatnog alata robota (EOAT).
Proizvodnja i kontrola kvaliteta
Preciznost obrade ploče:Ploče se obrađuju na 5-osnim CNC horizontalnim portalnim obradnim centrima kako bi se osigurale komplanarne tolerancije unutar 0,05 mm preko montažnih površina.
Oslobađanje od stresa i toplinski tretman:Okviri mašina i odljevci podvrgnuti termičkom naprezanju-olakšavajućem žarenju kako bi se spriječila strukturna deformacija pod stalnim nazivnim opterećenjima stezanja.
Ispitivanje hidrauličkog sistema:Hidraulički blokovi se podvrgavaju ultrazvučnom čišćenju; sistemi su testirani pod maksimalnim radnim pritiskom od 1,25x da bi se potvrdio integritet zaptivača i nulti unutrašnji premosnik curenja.
Poravnanje na suhom:Svaka gotova mašina prolazi kroz obavezni 48-kontinuirani test rada na suho-provjeru termičkih signatura pokreta, ravnoteže deformacije na polugu i ograničenja buke prije otpreme.
Usklađenost sa standardima kvaliteta:Proizvedeno prema ISO 9001 sistemima upravljanja kvalitetom; Verifikovana CE usklađenost za mehaničke zaštitne blokade, električnu sigurnost (EN 60204-1) i hidrauličke sigurnosne standarde.

Automotive Components
Ciljni dijelovi: obloge vrata, HVAC otvore, poklopci motora
Zahtjevi: Visoka strukturna čvrstoća, niske oznake na sudoperu, konzistentnost dimenzija u rasponima topline okoline.
Smole: PP + 30% staklena vlakna, ABS/PC legure, PA66.
Ključna karakteristika mašine: Više-profil brzine ubrizgavanja i opcije izvlačenja jezgra za složene klizače kalupa.
Elektrika i elektronika
Ciljni dijelovi: Kućišta releja, terminalni blokovi, precizni okviri
Zahtjevi: Uske tolerancije, nula bljeskanja na linijama razdvajanja, precizno aktiviranje klinova.
Smole: PBT, LCP, ABS{0}}otporni na plamen, polikarbonat.
Ključna karakteristika mašine: Kontrola pritiska ubrizgavanja sa visokim-odzivom-zatvorene petlje kako bi se spriječilo prekomjerno-pakovanje mikro-struktura.
Industrijski i građevinski proizvodi
Ciljni dijelovi: Cijevni spojevi, ventili, kabelske uvodnice
Zahtjevi: mogućnost duboko-injektiranja, visoka isporuka topljenja, debelo-pakovanje dijelova bez stvaranja šupljina.
Smole: Čvrsti PVC, HDPE, PPR.
Ključna karakteristika mašine: Hidraulični motori za plastifikaciju visokog-momenta upareni sa optimizovanim visoko-bimetalnim vijčanim profilima.
Specijalizirani sklopovi vijaka i cijevi:
UPVC vijci sa visokim-hromiranim slojem i specijalizovanim dizajnom vrhova.
Pune-otporne na koroziju-bimetalne cijevi za obradu fluoropolimera.
Geometrije glave za miješanje (Maddock / igle za miješanje) za disperziju masterbatch.
Hidraulične modifikacije:
Akumulatorski{0}}potpomognuti-sistemi za ubrizgavanje velike brzine za aplikacije sa tankim{2}}ima.
Nezavisne hidraulične postavke s dvije pumpe za istovremeno pomicanje stezaljke i plastifikaciju (paralelni oporavak).
Hidraulički akumulatori za brzu reakciju na brzinu ubrizgavanja.
Automatizacija i opcije sučelja:
EUROMAP 63 ili SPI sučelja za automatizaciju robota.
EUROMAP 73 / ANSI B11.20 sigurnosni protokoli interfejsa za integraciju robota.
Integracija Hot{0}}upravljača direktno u HMI ekran mašine.

Povezane mašine
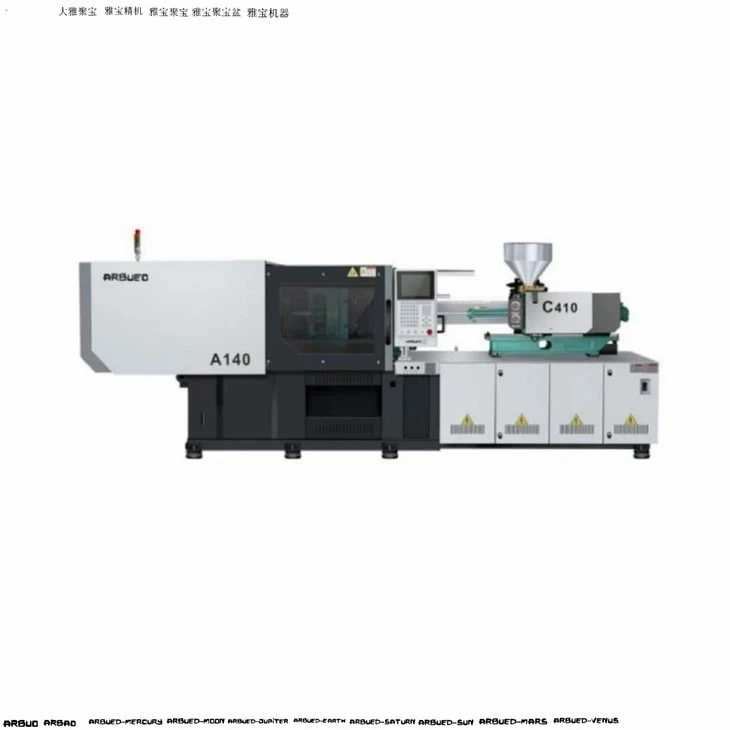
{0}}Servo mašine za brizganje velike brzine: Optimized for thin-wall packaging, featuring accumulator support, upgraded injection speed (>300 mm/s) i brza kinematika prebacivanja.
Dvije-Platen servo mašine za brizganje:Dizajniran za velike strukturne dijelove (800T do 3500T), nudeći manji otisak, produženi hod otvaranja i direktno hidraulično stezanje.
Više-materijal / dvije-mašine u boji:Opremljen sa dvostrukim jedinicama za ubrizgavanje (L-oblik, paralelni ili piggyback postavke) i integriranim rotirajućim stolovima za više-oblikovanje.
Vertikalne servo mašine za brizganje:Vertikalno stezanje i dizajn vertikalnog ubrizgavanja optimiziran za ručne ili automatizirane operacije oblikovanja umetka.
FAQ

Zatražite ponudu
Trebate pomoć pri odabiru ispravne tonaže stezaljke, veličine vijka ili pomoćnog sučelja za vašu liniju za kalupljenje? U nastavku navedite svoje proizvodne specifikacije kako biste dobili detaljan tehnički prijedlog, crtež rasporeda mašine i ponudu.
Dimenzije ciljanog dijela (D x Š x V mm):
Vrsta i razred plastične smole:
Težina dijela (g) i broj šupljina:
Procijenjeno/potrebno vrijeme ciklusa (sek):
Standardni napon postrojenja (npr. 480V 3PH 60Hz / 400V 3PH 50Hz):
Inženjeri tehničke podrške su na raspolaganju da izvrše validaciju izgleda kalupa i proračune tonaže stezaljki prije naručivanja.
Mi smo profesionalni proizvođači i dobavljači servo strojeva za brizganje u Kini, specijalizirani za pružanje visokokvalitetnih prilagođenih usluga. Srdačno vas pozdravljamo na veleprodajne servo mašine za brizganje koje se prodaju ovdje iz naše tvornice. Za konsultacije o cijeni, kontaktirajte nas.