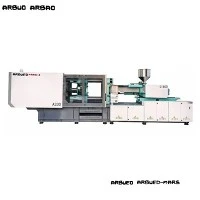
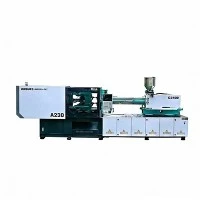
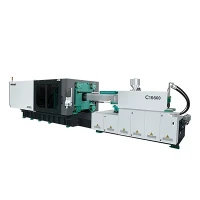
Servo mašina za brizganje za proizvodnju visokog ciklusa
Injekciono prešanje visokog{0}}ciklusa postavlja izrazita termička i mehanička opterećenja na komponente mašine. Standardne hidraulične prese često doživljavaju pregrijavanje tekućine, otklon ploče i zaostajanje hidrauličkog odziva kada su prisiljene na brzinu ciklusa suvog ispod 2,0 sekunde.
Ova servo{0}}hidraulična platforma koristi-izmjenične servo pogone visokog odziva uparene sa unutrašnjim zupčastim pumpama, optimiziranom kinematikom stezanja i ubrizgavanjem uz pomoć akumulatora-. Održava kontinuirane brzine ciklusa do 1,8 do 3,5 sekundi bez termičkog hidrauličkog kvara. Dizajnirana za kalupe sa više-šupljina, mašina smanjuje jedinične troškove proizvodnje u velikim serijama-i istovremeno smanjuje potrošnju energije za 30% do 60% u poređenju sa tradicionalnim hidrauličnim sistemima fiksnog pomaka.
Ključne specifikacije
Vrijednosti ispod odražavaju standardne proizvodne konfiguracije u cijelom -proizvodnom asortimanu visokog ciklusa.
|
Specifikacija |
Jedinica |
Specifikacija Raspon / vrijednost |
|
Clamping Force |
kN / američka tona |
1,000 - 6,500 kN (112 - 730 američkih tona) |
|
{0}}Razmak za vezivanje (V x V) |
mm |
410 x 410 do 920 x 920 |
|
Dimenzije ploče (V x V) |
mm |
610 x 610 do 1.380 x 1.380 |
|
Ejection Stroke / Force |
mm / kN |
100 - 220 mm / 35 - 160 kN |
|
Opcije prečnika zavrtnja |
mm |
28 do 90 (A/B/C omjeri vijaka dostupni) |
|
L/D omjer ubrizgavanja |
L/D |
20:1 - 24:1 (zavisno od-prijave) |
|
Max. Brzina ubrizgavanja |
mm/s |
300 - 800 (akumulator-pomoćan) |
|
Pritisak ubrizgavanja |
bar |
1,600 - 2,400 |
|
Vrijeme suhog ciklusa (Euromap 6) |
sec |
1.4 - 2.8 |
|
Sistemski pritisak |
bar |
17,5 MPa (175 bara) |
|
Pogonski sistem pumpe |
Tip |
Phase/Inovance Servo Motor + Sumitomo/Eckerle zupčasta pumpa |
|
Kontrolni sistem |
Kontroler |
Austrija KEBA Touchscreen / Techmation |
Ključne karakteristike
Akumulator{0}}Akumulatorska jedinica za ubrizgavanje:Akumulatori azota isporučuju visoke vršne brzine protoka tokom faze punjenja, omogućavajući brzinu ubrizgavanja do 800 mm/s za tankozidne dijelove bez preopterećenja glavnih hidrauličnih pumpi.
Kinematika stezanja u pet-tačaka duplih-prekidača:Kompjuterski-optimizirana geometrija prekidača omogućava brzo kretanje ploče tokom otvaranja i zatvaranja, mijenjajući se na isporuku velike sile kako kalup dodirne.
Dvocilindrična uravnotežena struktura ubrizgavanja:Dvostruki paralelni cilindri za ubrizgavanje održavaju aksijalno poravnanje tokom ubrizgavanja pod visokim-pritiskom, sprječavajući otklon vijaka i neravnomjerno trošenje cijevi.
Zatvoreni{0}}servo sistem:Rotacioni enkoderi visoke{0}}rezolucije na servo motorima rade zajedno sa linearnim pretvaračima na osovinama stezanja, ubrizgavanja i izbacivanja kako bi održali ponovljivost položaja unutar +/- 0.1 mm.
Nezavisna kontrola hidrauličnog kruga:Odvojeni blokovi ventila za stezanje, plastifikaciju i funkcije{0}}izvlačenja jezgra omogućavaju istovremene pokrete mašine, smanjujući ukupno vrijeme ciklusa.
Konfiguracija mašine
Arhitektura sistema
AC servo pogonski sistem pokreće unutrašnju zupčastu pumpu.
Pritisak teče kroz proporcionalni blok ventila do tri glavna podsistema:
Stezna jedinica: prekidač u 5 tačaka, kutija za analizu konačnih elemenata (FEA), linearne vodilice.
Jedinica za ubrizgavanje: dvostruki paralelni cilindri, bi-metalni vijak i cijev, servo električni motor za plastifikaciju (opciono).
Akumulatorska stanica: High-Pojačanje punjenja do 800 mm/s.
Detaljni podsistemi
Struktura stezanja: Ploče su livene od nodularnog gvožđa (QT500-7) i analizirane putem analize konačnih elemenata (FEA) kako bi se minimiziralo ugib pod punom tonažom. Preklopni klinovi rade na samopodmazujućim bronzanim čaurama impregniranim grafitom, eliminišući kontinuiranu kontaminaciju masti na površinama kalupa.
Jedinica za injektiranje i plastifikaciju: profil vijka koristi dizajn sa visokim-miješanjem, barijerom-za održavanje homogenosti taline pri visokim brzinama plastifikacije. Nitrirane ili bi{3}}metalne cijevi (obložene PTA legurom) rade sa abrazivnim aditivima kao što su staklena vlakna ili kalcijum karbonat.
Hidraulična i pogonska jedinica: AC sinhroni servo motor pokreće unutrašnju zupčastu pumpu. Brzina motora se dinamički smanjuje na skoro-nulu tokom faza hlađenja i zadržavanja, smanjujući temperaturu ulja i smanjujući potražnju vode za hlađenje do 40%.
Specifične tehničke prednosti proizvoda
Termička stabilnost u kontinuiranim brzim ciklusima
U primjenama visokog{0}}ciklusa, degradacija ulja uslijed smicanja tekućine je primarni uzrok kvara ventila i pozicijskog pomaka. Ovaj sistem koristi velike hladnjake ulja u kombinaciji sa ciljanim putevima protoka ulja unutar glavnog razvodnika. Temperature hidrauličnog ulja ostaju stabilne između 40 stepeni i 48 stepeni čak i tokom neprekidnog rada 24/7 u ambijentalnim temperaturama postrojenja do 45 stepeni.
Niska-rigidnost ploče ugiba
Standardne ploče se savijaju pod velikim silama stezanja, uzrokujući bljesak na ivicama tankih-zidnih zidova kontejnera i prerano trošenje klinova jezgre kalupa. Dizajn okvira -koncentriše silu stezanja direktno kroz centar kalupa, održavajući paralelnost ploče unutar 0,08 mm preko punog hoda, što produžava intervale održavanja kalupa.
Profili potrošnje energije
Ispod je poređenje izmjerene potrošnje energije tokom ciklusa od 4,2 sekunde proizvodnje posuda za hranu sa 4 šupljine:
|
Power Stage |
Fiksni-pritisak za pumpu za potisak |
Visoko-Cycle Servo Press |
Smanjenje energije |
|
Stezanje / Otpuštanje |
18,5 kW |
6,2 kW |
66.4% |
|
Injekcija/držanje |
24,0 kW |
14,8 kW |
38.3% |
|
Plastificiranje |
15,0 kW |
11,2 kW |
25.3% |
|
Hlađenje / Idle |
12,0 kW |
0,4 kW |
96.6% |
|
Prosječna ukupna potražnja |
17,37 kW/h |
8,15 kW/h |
53.0% |
Tipične primjene
Ambalaža i tank{0}}kontejneri:Jednokratne kade za hranu, zatvarači za piće, kante i poklopci sa šarkama za koje je potrebna debljina stijenke punjenja do 0,4 mm i veliki izlaz sa više-šupljina.
Medicinski potrošni materijal:Cijevi za špriceve, petrijeve posude, epruvete za prikupljanje krvi i vrhovi za pipete oblikovani prema ograničenjima ISO klase 7 ili 8 za čiste prostore koji zahtijevaju nisko-ispuštanje hidrauličnih tekućina i opcije -bez ulja{4}} šipki.
Električni i tehnički dijelovi:Precizna kućišta konektora, terminalni blokovi i elektronska kućišta u kojima se moraju održavati čvrste tolerancije dimenzija (+/- 0.02 mm) u velikim serijama.
Kompatibilnost materijala
Jedinica za injektiranje podržava širok spektar termoplastičnih polimera kada je opremljena{0}}prilagođenim profilima vijaka:
|
Porodica smole |
Kompatibilnost razreda |
Potrebna je posebna konfiguracija vijaka |
|
PP / PE |
Visoki MFI (20 - 100 g/10 min) |
Standardni visoki{0}}profil miješanja; brzi{1}}prstenasti ventil. |
|
PS / ABS |
Opće namjene / Visok utjecaj |
{0}}Brzi zavrtnji za sprečavanje termičke degradacije. |
|
PET |
Pakovanje i predforme |
Prošireni L/D omjer (24:1), pogon visokog{2}}momenta, specijalizovani profil leta. |
|
PC / PMMA |
Optičke i precizne ocjene |
Kaljena bi-metalna cijev, širi nagib leta, niski-kompresijski vijak. |
|
PA66 / PBT (+GF) |
Ispunjene inženjerske smole |
Potpuno kaljeni PTA{0}}zavareni bi-metalni vijak i cijev. |
Opcije konfiguracije i vodič za odabir
Korak{0}}po{1}}Tok rada odabira koraka
Korak 1: Izračunajte silu stezanja
Tonaža=Projektovana površina (cm²) x šupljine x faktor ubrizgavanja
(Faktor: 0.3 - 0.5 kN/cm² za PE/PP; 0.6 - 0.8 kN/cm² za PC)
Korak 2: Uskladite jedinicu za ubrizgavanje i stopu plastificiranja
Jačina sačme=30% do 70% od maksimalnog kapaciteta cijevi
Brzina ubrizgavanja > Zahtjevi za vrijeme punjenja (<0.5s)
Korak 3: Odaberite opcionalne module visokog{1}}ciklusa
Servo električno plastificiranje preklopa
Pomoc za punjenje{0}}hidraulicnog akumulatora
Ventili za puhanje zraka / Povlačenje jezgra
Preporučeni konfiguracijski moduli
Standardni tankozidni-modul: Akumulator dušika + produženi L/D bi-metalni vijak + ventili za izbacivanje zraka + KEBA i3000 kontroler.
Medicinski modul za čistu sobu: niklovane- ploče +-hidraulično ulje bez zrna + zatvorena-petlja za izbacivanje zraka + servo-električni motor za plastifikaciju (eliminiše hidraulično ulje u blizini kalupa).
Inženjerski plastični modul: PTA bi-metalna cijev visokog-habanja + keramičke grijaće trake + jedinica za ubrizgavanje visokog-pritiska do 2400 bara.
Proizvodnja i kontrola kvaliteta
Mašine su izgrađene prema ISO 9001 procesima upravljanja kvalitetom kroz strukturirane proizvodne korake:
Zavarivanje okvira i ublažavanje naprezanja:Baze mašina su izrađene od teškog-konstrukcionog čelika i podvrgnute su termičkom žarenju kako bi se smanjila unutrašnja naprezanja prije obrade, sprječavajući savijanje okvira tokom dugotrajnog-radnja.
Precizna obrada:Ploče i stezni okviri se obrađuju na više-osni CNC portalnim centrima u jednoj postavci kako bi se održale kritične tolerancije rupa i ravnost montažne površine.
Ispiranje hidrauličnog sistema:Svi blokovi razdjelnika i hidraulički vodovi prolaze kroz -ispiranje velikom brzinom prema standardima čistoće ISO 4406 (Klasa 16/14/11) prije ugradnje ventila, smanjujući rano habanje komponenti.
Učitaj i pokreni-u testiranju:Svaka mašina podvrgava se testiranju pod punim hidrauličnim pritiskom u trajanju od najmanje 72-kontinuiranog rada-u trajanju od najmanje 72-sata pod punim hidrauličnim pritiskom, uključujući termalno skeniranje električnih ploča i provjere curenja pod visokim pritiskom.
Prilagođavanje i OEM podrška
Mašine se mogu prilagoditi specifičnim postavkama tvorničke automatizacije i zahtjevima alata:
Metalurgija vijaka i cijevi po mjeri:Specifične legure i premazi za obradu korozivnih (PVC/PVDF) ili visoko abrazivnih (do 50% staklenih-vlakana) materijala.
Opcije integracije automatizacije:Interfejsi Euromap 67 ili Euromap 73 za bočne-robote za ulazak, berače s gornjim-sprueovima i nizvodne linije za pakovanje.
Hidraulično proširenje jezgra:Konfigurabilne grupe ventila za do 4-stepene sekvence povlačenja i odvrtanja jezgra kontrolisane direktno preko glavnog interfejsa ekrana osetljivog na dodir.
Prilagođene opcije napona:Električni ormarići konfigurirani na 220V, 380V, 415V, 460V ili 480V (3-fazni, 50/60 Hz) prema regionalnim specifikacijama postrojenja.
Tehničke informacije potrebne za ponudu
Da biste dobili tačnu tehničku ponudu i izvještaj o veličini mašine, navedite sljedeće detalje projekta:
Informacije o dijelu:Crtež dijela/3D korak datoteka, razred materijala (MFI/MFR ako je dostupan), dimenzije debljine zida i ciljna težina dijela.
Specifikacije kalupa:Dimenzije kalupa (širina x visina x debljina), težina, broj šupljina i detalji o sistemu vrućih klizača.
Cilj proizvodnje:Potrebno vrijeme ciklusa, dnevni volumen izlaza ili potrebna integracija automatizacije/robotike.
Kontekst električne i komunalne opreme postrojenja:Dostupni napon/frekvencija primarnog napajanja i parametri napajanja rashladnom vodom.
FAQ
P: Koja vremena suvog ciklusa postiže ova mašina visokog{0}}ciklusa?
O: U zavisnosti od tonaže stezaljke i dužine hoda, vremena suvog ciklusa kreću se između 1,4 sekunde za modele od 1000 kN i 2,8 sekundi za modele od 6500 kN (izračunato prema standardima Euromap 6).
P: Kako se servo hidraulički sistem može usporediti sa potpuno-električnom presom za aplikacije velikog-ciklusa?
O: Sve-električne prese nude visoku preciznost i manju buku, ali nose znatno veće troškove kapitalnih ulaganja i povećane troškove popravke kugličnih vijaka pod ekstremnim kontinuiranim opterećenjima. Servo hidraulične mašine visokog{2}}ciklusa obezbeđuju 90% do 95% energetske efikasnosti i tačnosti svih-električnih presa uz niže početne troškove opreme i sa nižim-trajnim troškovima mehaničkog održavanja.
P: Može li ova mašina obraditi biorazgradive smole poput PLA?
O: Da. Obrada PLA ili PHA zahtijeva niski-profil vijka na smicanje i precizno zoniranje temperature cijevi kako bi se spriječila degradacija polimera. Navedite PLA zahtjeve tokom tehničkog upita kako biste bili sigurni da je postavljen odgovarajući profil vijaka.
P: Koji su standardi interfejsa predviđeni za povezivanje robota?
O: Mašine standardno dolaze sa Euromap 67 robotskim interfejsima. Euromap 73 ili prilagođeni SPI interfejsi se mogu ugraditi na zahtev.
P: Koja je standardna garancija i dostupnost rezervnih dijelova?
O: Standardna nabavka uključuje 12-mjesečnu potpunu garanciju za mašinu i 24-mjesečnu strukturnu garanciju na ploče i poluge. Zamjenske hidraulične komponente, ventili i električne komponente koriste međunarodno dostupne brendove (npr. Rexroth, Yuken, Schneider, KEBA) za lokalne izvore.
Popularni tagovi: servo mašina za brizganje za proizvodnju visokog ciklusa, Kina servo mašina za brizganje za visoko ciklusnu proizvodnju proizvođači, dobavljači, fabrika