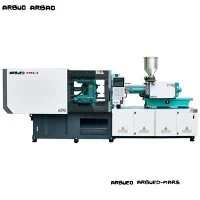
Brza-Mašina za brizganje tankih zidova{1}}
Visoko-brzo-injektiranje tankih zidova zahtijeva veliku brzinu injektiranja, brzo hidrauličko vrijeme odziva i maksimalnu mehaničku krutost za popunjavanje kalupa za tanke-presjeke prije smrzavanja taline polimera. Standardnim hidrauličnim mašinama za brizganje često nedostaje pomoć akumulatora, brzina odziva i krutost ploče potrebne za pakovanje komponenti sa debljinom zida ispod 0,8 mm.
Ova-brzina tankih-serija brizganja sa tankim zidom integriše hidraulički sistem-potpomognut akumulatorom, servo{3}}električne hibridne pogone i visoko{4}}stezne strukture velike čvrstoće. Konstruirana za visoko{6}}kavitacijske kalupe za pakovanje, medicinske materijale za jednokratnu upotrebu i kontejnere sa tankim-stinama, ova platforma pruža brzinu ubrizgavanja do 800 mm/s, vrijeme suvog ciklusa ispod 1,8 sekundi i preciznu kontrolu pritiska za sprječavanje bljeska i kratkih snimaka.
Ključne specifikacije
Ispod su osnovne inženjerske specifikacije za našu standardnu -brzinu tankih{1}}platforma visoke brzine. Specifične vrijednosti mogu se konfigurirati na osnovu težine udarca, dimenzija kalupa i zahtjeva vremena ciklusa.
|
Parametar |
Jedinica |
Vrijednost / Raspon |
|
Clamping Force |
kN / tona |
2,600 - 5,500 kN (260T - 550T) |
|
Razmak između poluge (V x V) |
mm |
580 x 580 do 880 x 880 |
|
Dimenzije ploče (V x V) |
mm |
850 x 850 do 1280 x 1280 |
|
Max. Open Stroke |
mm |
520 - 850 |
|
Visina kalupa (min. - maks.) |
mm |
220 - 600 / 300 - 800 |
|
Brzina ubrizgavanja |
mm/s |
350 - 800 (Akumulator potpomognut) |
|
Vrijeme odziva na injekciju |
ms |
<= 16 |
|
Screw Diameter |
mm |
38 - 65 (L/D omjer: 22:1 do 24:1) |
|
Max. Pritisak ubrizgavanja |
bar |
2,000 - 2,400 |
|
Vrijeme suhog ciklusa (Euromap 6) |
sec |
1.4 - 1.9 |
|
Tip sistemskog pogona |
- |
Servo{0}}Hidraulični hibrid + akumulator dušika |
|
Kontrolni sistem |
- |
KEBA / Techmation High-kontrolor brzine |
Ključne karakteristike
Sistem za ubrizgavanje akumulatora azota:Pruža trenutni protok ulja-velike zapremine kako bi održao brzinu ubrizgavanja do 800 mm/s pod ekstremnim protupritiskom bez padova pritiska.
Zatvorena{0}}Servo kontrola:Povratna informacija-o poziciji i pritisku u realnom vremenu putem linearnih optičkih skala visoke-razlučivosti (rezolucija 0,001 mm) i transduktora pritiska.
Kutija visoke-kutije-rame:Analiza konačnih elemenata (FEA)-optimizirana struktura ploče smanjuje otklon ispod maksimalne tonaže na manje od 0,05 mm, štiteći kalupe sa više-kaviteta od neravnomjernog trošenja i bljeskanja linije razdvajanja.
Uravnoteženo ubrizgavanje s dva cilindra:Dvostruki cilindri za ubrizgavanje održavaju poravnanje tokom velike-brzine kretanja naprijed, eliminišući nagib vijaka i habanje brtve.
Linearne vodilice na jedinici za ubrizgavanje:Vodilice linearnog kretanja s malim-trenjem smanjuju otpor tokom ubrizgavanja velikom-brzinom, poboljšavajući ponovljivost položaja ubrizgavanja na +/- 0.1 mm.
Nezavisni dizajn hidrauličkog kruga: Paralelni hidraulični krugovi omogućavaju istovremeno otvaranje/zatvaranje kalupa, pomicanje ejektora i plastifikaciju, skraćujući ukupno vrijeme ciklusa za 15% - 20%.
Princip rada i konfiguracija mašine
Visoko{0}}brzo{1}}oblikovanje tankih zidova značajno se razlikuje od standardnog oblikovanja zbog termičkih svojstava tanke plastike. Kada rastopljeni polimer dođe u kontakt sa hladnim čelikom u debljini zida između 0,35 mm i 0,8 mm, otopljena koža se smrzava u roku od milisekundi. Da bi se šupljina kalupa u potpunosti ispunila, faza ubrizgavanja mora se završiti za 0,1 do 0,4 sekunde pod pritiskom koji dostiže 2200 bara.
Konfiguracije jezgra podsistema
Stezna jedinica:
Kinematički sistem sa dvostrukim prekidačem u pet-tačaka optimizovan za brzo otvaranje/zatvaranje.
Automatski centralizirani sistem podmazivanja nadzire pritisak ulja i učestalost podmazivanja na svakom spoju klina.
Diferencijalno brzo{0}}kolo za stezanje za smanjenje vremena ciklusa sušenja.
Jedinica za ubrizgavanje:
Nitrirani ili bi{0}}metalni vijak dizajniran sa profilom barijere i dinamičkom glavom za miješanje za podnošenje visoko-homogenizacije bez termičke degradacije.
Visoko{0}}proporcionalni ili servo ventil koji kontroliše distribuciju ulja direktno na ulazu u cilindar za ubrizgavanje.
Ne-povratni ventil sa keramičkim ili-otpornim prstenom od legure otpornog na habanje, dizajniran da spriječi povratni tok pri ubrzanjima ubrizgavanja do 10g.
Hidraulična i pogonska jedinica:
Servo motor sa trajnim magnetom uparen sa unutrašnjim zupčastim pumpama za uštedu energije do 50% u poređenju sa sistemima s fiksnim{1}}pomakom.
Hidraulični akumulatori visokog{0}}pritiska prethodno-napunjeni gasom azota za snabdijevanje trenutnom hidrauličkom energijom tokom punjenja.
Filtracija ulja do 3 mikrona sa integrisanim hladnjakom ulja i praćenje-temperature/nivoa ulja u realnom vremenu.
Specifične tehničke prednosti proizvoda
Ultra{0}}kratko vrijeme odgovora na injekciju (<= 16 ms)
Standardnim hidrauličnim ventilima je potrebno 40 - 80 ms za prijelaz iz neutralnog u potpuno otvoren. Ova jedinica koristi Moog/Rexroth servo ventile visokog{2}}odgovora u kombinaciji sa bliskim-spojenim akumulatorskim razdjelnicima, postižući ciljnu brzinu unutar 16 ms. Ovo sprečava smicanje pre-otopljenja i dinamičke skokove pritiska.
Smanjena deformacija ploče pod velikom tonažom
Neravnomjerna raspodjela sile stezanja uzrokuje bljesak na središnjim šupljinama u alatima s visokom{0}}kavitacijom (npr. posude za hranu sa 32-šupljinama ili 48 šupljina). Izgled kutijaste ploče usmjerava sile stezanja direktno iza područja montaže kalupa, održavajući paralelnost čeone površine kalupa pod punim opterećenjem stezanja.
Termička stabilnost plastificiranja
Visoke brzine rotacije vijka mogu generirati prekomjernu toplinu trenja, sagorijevanje osjetljivih materijala poput polipropilena (PP) ili polistirena (PS). Specijalizovana geometrija zavrtnja sa barijerom balansira mehaničko smicanje i toplotnu provodljivost, održavajući varijaciju temperature taline unutar +/- 1.5 stepeni C tokom neprekidnog rada 24/7.
Tipične primjene
Ova platforma mašina podržava-proizvodnju velikog obima u sektorima koji zahtijevaju visoku preciznost, nultu stopu kvarova i brz kontinuirani rad:
Tanka{0}}embalaža za hranu:
Okrugli i pravougaoni kontejneri (0,4 mm - 0.6 mm debljine stijenke)
U-Mold Labeling (IML) čaše za jogurt, kade za sladoled i posude za margarin
Očigledni{0}}čepovi i zatvarači za piće
Medicinski materijali za jednokratnu upotrebu:
Vrhovi za pipete (alat sa više-šupljina visoke{1}}preciznosti)
Cijevi šprica i šipke klipa
Centrifugalne epruvete i test kivete
Roba široke potrošnje i elektronika:
Pribor za jelo za jednokratnu upotrebu (noževi, viljuške, kašike sa kratkim ciklusom ispod 3,5s)
Nosači unutarnjeg okvira mobilnog telefona i kućišta baterija
Ploče za vođenje svjetlosti i okviri optičkih displeja
Kompatibilnost materijala
Tanko{0}}injektiranje zahtijeva smole s visokim vrijednostima indeksa tečenja taline (MFI) kako bi se omogućio brz protok kroz uske šupljine:
polipropilen (PP):Stupanj ubrizgavanja MFI 30 - 100 g/10 min. Primarna smola za posude za hranu, IML ambalažu i čepove.
Polistiren (GPPS / HIPS):Visoko{0}}vrste protoka za prozirne šolje sa tankim{1}}stinama, pribor za jelo i krutu ambalažu.
Polietilen (HDPE / LLDPE):Koristi se za fleksibilne zatvarače, čepove i tankoslojne industrijske kante{0}}.
Mješavina polikarbonata (PC) / ABS:Primjenjuje se u tankoslojnim{0}}elektronskim kućištima koja zahtijevaju otpornost na plamen i visoku otpornost na udar.
Polietilen tereftalat (PET):Specijalizirane tankosjedne{0}}preforme i specijalizirane aplikacije za pakovanje.
Kako odabrati / opcije konfiguracije
Odabir ispravne veličine stroja zahtijeva procjenu volumena udarca, projektovane površine, debljine zida i dizajna kalupa:
Formula za dimenzioniranje sile stezanja
Sila stezanja (tone)=[Projektovana površina dijelova + vodilice (cm^2) x pritisak šupljine (bar)] / 1000 x faktor sigurnosti (1.1 - 1.2)
Preporučena matrica konfiguracije
|
Komponenta / Zahtjev |
Standardna ambalaža |
Visoka{0}}precizna medicina |
IML integrisana linija |
|
Brzina ubrizgavanja |
500 - 600 mm/s |
400 - 500 mm/s |
600 - 800 mm/s |
|
Screw Type |
Bi{0}}metalno nitrirano |
Nehrđajući čelik / hromiran |
PP zaporni vijak visokog protoka{0} |
|
Cleanroom Readiness |
Standardni industrijski |
Kompatibilan sa ISO klasom 7/8 |
Zatvoreno područje stezanja |
|
Interfejs za automatizaciju |
Euromap 67 / SPI |
Euromap 67 / SPI |
Euromap 73 / Brzi-IML signal |
|
Akumulatori |
Jednostruki/dvocilindrični |
Kontrolisana preciznost sa dva cilindra |
Više{0}}akumulator velikog{1}}kapaciteta |
Proizvodnja i kontrola kvaliteta
Svaka mašina prolazi stroge strukturne, mašinske i operativne verifikacije pre otpreme:
[Raw Casting Inspection] ---> [CNC Machining & Stress Relief] --->[CMM potvrda poravnanja]
|
[Fabričko testiranje (FAT)]<--- [72-Hour Continuous Run] <--- [Assembly & Laser Calibration]
Kasting i oslobađanje od stresa:Okviri mašina i ploče koriste odljevke od nodularnog gvožđa (QT450-10) koji su podvrgnuti prirodnom i termičkom starenju za ublažavanje naprezanja- kako bi se eliminisalo unutrašnje naprezanje i spriječile dugotrajne deformacije.
Precizna obrada:Površine ploče i rupe za vođice za vezice-mašine se obrađuju na 5-osnim CNC portalnim obradnim centrima u okruženju s kontroliranom temperaturom.
Poravnavanje laserskog interferometra:Paralelnost spojne šipke i ravnost ploče se provjeravaju pomoću Renishaw laserskih interferometara kako bi se osigurala tačnost unutar 0,03 mm.
72-satno testiranje opterećenja:Sklopljene mašine izvode 72-kontinualni ciklus sušenja-i test držanja pod pritiskom prateći temperaturu ulja, nivoe vibracija i hidrauličku stabilnost prije tvorničkog čišćenja.
Prilagođavanje i OEM podrška
Kako bismo podržali specifične zahtjeve proizvodne linije i standarde tvorničke automatizacije, nudimo tehničke mogućnosti prilagođavanja:
Opcije grijanja bureta:Keramičke trake za grijanje, grijaći poklopci koji{0}}štede infracrvenu energiju ili sistemi indukcijskog grijanja za brz termički odgovor.
Produženi hod otvaranja kalupa:Modificirana kinematika prebacivanja za duboko-izvlačenje tankih-kontejnera ili visokih IML proizvoda.
Specijalizovane geometrije vijaka:Prilagođeni L/D omjeri i letovi dizajnirani za bio-smole (PLA), visoko-napunjene smjese ili PCR (poslije-reciklirane) mješavine.
Integrisano hidraulično povlačenje jezgra:Programabilna sekvencijalna -kola za povlačenje jezgra integrisana direktno u mašinski PLC.
Prilagođena boja i označavanje marke:Usklađivanje boja sa fabričkim standardima kupaca i privatnim oznakama OEM-a za regionalne distributere opreme.
Šta kupci treba da obezbede za ponudu
Da biste dobili tačnu tehničku ponudu, ocjenu podudaranja kalupa i komercijalnu ponudu, podijelite sljedeće parametre projekta:
Crteži dijelova:2D/3D datoteke (STEP, IGES ili PDF) koje ukazuju na kritične dimenzije i minimalnu debljinu zida.
Specifikacija smole:Specifična klasa polimera, marka i indeks tečenja taline (MFI/MFR).
Detalji kalupa:
Broj šupljina
Dimenzije kalupa (dužina x širina x visina) i težina
Zahtjevi za tip sistema vrućih kliznika (zasun ventila ili otvoreni sprue) i električnu kontrolu kapije
Ciljani izlaz / vrijeme ciklusa:Očekivana dnevna količina proizvodnje ili potreban cilj suvog ciklusa.
Zahtjevi za automatizaciju:Potrebe za interfejsom za robote za In-označavanje u kalupima (IML), ruke-ulaza sa strane{2}} za vađenje ili mašine za pakovanje nizvodno.
FAQ
P: Kako akumulator{0}}potpomognuto injektiranjem poboljšava stope uspjeha oblikovanja tankih zidova-?
O: Akumulatori pohranjuju hidrauličku energiju tokom faza hlađenja i plastificiranja i oslobađaju je trenutno tokom ubrizgavanja. Ovo osigurava izuzetno visoku brzinu protoka potrebnu za popunjavanje tankih šupljina unutar djelića sekunde prije nego što se polimer zamrzne, sprječavajući kratke udarce i strukturno naprezanje.
P: Može li ova mašina raditi sa standardnim-dijelovima zidova ili općim kalupima za brizganje?
O: Da. Kontrolni sistem omogućava operaterima da onemoguće pomoć akumulatora ili sniže brzinu ubrizgavanja preko HMI ekrana. Međutim, za standardne dijelove sa-debljim zidovima u kojima vrijeme ciklusa dominira dugim fazama hlađenja, standardna servo-hidraulična mašina je općenito isplativija-.
P: Koja rutina održavanja je potrebna za rad velikom{0}}brzinom?
O: Rad velike-brzine povećava habanje mehaničkih spojeva i hidrauličkih brtvi. Održavanje uključuje svakodnevnu provjeru nivoa automatskog ulja za podmazivanje, provjeru čistoće hidrauličkog ulja (NAS klasa 7 ili bolje) svakih 3 do 6 mjeseci, provjeru tlaka punjenja akumulatora dušika svakih 6 mjeseci i provjeru spojnih čahura godišnje.
P: Da li je kontroler kompatibilan sa Industry 4.0 i fabričkim MES sistemima?
O: Da. Kontroler podržava OPC-UA i Euromap 63/77 komunikacione protokole. Parametri u realnom-vremenu-uključujući vremena ciklusa, krive pritiska ubrizgavanja, temperaturne profile i historije alarma-mogu se izvesti direktno u vaš centralni izvršni sistem.
Popularni tagovi: brza mašina za brizganje tankih zidova, Kina proizvođači, dobavljači, fabrika mašina za brizganje visoke brzine tankih zidova