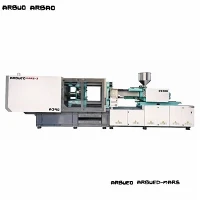
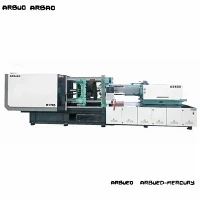
Visoko{0}}Precizna servo hidraulična mašina za brizganje
Ova visoko{0}}precizna servo hidraulična mašina za brizganje je dizajnirana za proizvodnju visoko{1}}tolerantnih, složenih termoplastičnih komponenti u automobilskoj, medicinskoj, ambalažnoj i preciznoj 3C industriji elektronike. Integracijom servo hidrauličkog sistema tipa autobus- sa dvostrukim-preklopnim mehaničkim stezanjem, mašina postiže tačnost ponovljene pozicije ubrizgavanja od +/-0,1 mm i tolerancije konzistencije težine unutar<=0.3%.
Dizajnirana za 24/7 kontinuirani industrijski rad, serija pokriva sile stezanja od 90 do 1000 metričkih tona. Sistem smanjuje potrošnju energije za 30% do 60% u poređenju sa standardnim hidrauličnim sistemima fiksne{8}}konje uz održavanje niske temperature ulja tokom produženog ciklusa.
Ključne specifikacije
|
Parametar |
Jedinica |
Standardni asortiman modela (90T - 450T) |
Opseg modela za teške uslove rada (550T - 1000T) |
|
Clamping Force |
kN |
900 - 4,500 |
5,500 - 10,000 |
|
{0}}Udaljenost između poluge (V x V) |
mm |
360 x 360 - 780 x 780 |
880 x 880 - 1160 x 1160 |
|
Max. Visina kalupa |
mm |
350 - 750 |
800 - 1100 |
|
Min. Visina kalupa |
mm |
150 - 300 |
350 - 450 |
|
Ejector Stroke |
mm |
100 - 220 |
240 - 300 |
|
Opcije prečnika zavrtnja |
mm |
A: 30 / B: 35 / C: 40 |
A: 75 / B: 85 / C: 95 |
|
Teoretski volumen snimka |
cm3 |
105 - 1,850 |
2,100 - 5,800 |
|
Težina ubrizgavanja (PS) |
g |
95 - 1,680 |
1,910 - 5,270 |
|
Max. Pritisak ubrizgavanja |
bar |
1,650 - 2,200 |
1,550 - 2,100 |
|
Brzina ubrizgavanja |
cm3/s |
85 - 450 |
480 - 920 |
|
Sistemski pritisak |
MPa |
16 |
17.5 |
Ključne karakteristike
Zatvoreni-Sistem servo pogona: Reaguje u roku od 28 ms na komande pritiska i brzine. Izlazna snaga se dinamički povećava sa potražnjom opterećenja, sprečavajući pregrijavanje hidrauličkog ulja i eliminišući gubitak energije u stanju mirovanja.
Kruta ploča i preklopna geometrija: Optimizovan dizajn ploče pomoću analize konačnih elemenata (FEA) minimizira otklon pod punom silom stezanja, sprečavajući pojavu plijesni i neujednačenu debljinu zida.
Precizna kontrola temperature: PID više{0}}zonske keramičke trake za grijanje održavaju temperaturu bureta unutar +/-1 stepen C, sprječavajući degradaciju smole tokom obrade.
CANbus distribuirana arhitektura: Digitalno prenosi kontrolne signale između glavnog CPU-a, servo pogona i linearnih pretvarača kako bi se eliminisao šum signala i kašnjenje analogne{0}}u-digitalne konverzije.
Podrška za linearnu vodilicu za jedinicu za ubrizgavanje: Dvostruke linearne vodilice podržavaju sanke za ubrizgavanje, smanjujući trenje, osiguravajući precizno centriranje mlaznice i održavajući dosljedno poravnanje ubrizgavanja.
Princip rada / Konfiguracija mašine
Mašina radi kroz četiri koordinirana glavna funkcionalna sklopa:
[Plasticizing Unit] ---> [Injection & Holding] ---> [Clamping & Ejection] --->[Servo hidraulično jezgro]
Stezna jedinica
Mehanička veza u 5-tačaka sa dvostrukim-prekidačem pretvara silu hidrauličkog aktuatora u pritisak stezanja kalupa. Šipke visoke{4}}zatezne čvrstoće sa tvrdim hromiranim slojem nose strukturna opterećenja. Automatsko centralno podmazivanje pumpa ulje direktno za prebacivanje čaura na osnovu broja ciklusa. Podešavanje visine kalupa koristi unutrašnji zupčanik koji pokreće hidraulični motor.
Jedinica za injektiranje i plastifikaciju
Jedinica za ubrizgavanje koristi nitrirani ili bimetalni vijak koji pokreće hidraulični motor visokog{0}}momenta za plastifikaciju. Dvostruki cilindri za ubrizgavanje ravnomjerno raspoređuju hidrauličku silu preko zadnje ploče zavrtnja, osiguravajući ujednačenu brzinu naprijed bez naginjanja.
Servo hidraulični sistem
Napajanje se napaja dinamičkim permanentnim-magnetnim servo motorom uparen sa unutrašnjom zupčastom pumpom. Sistemski pritisak i brzina protoka se kontinuirano nadziru preko pretvarača pritiska i rotacijskih enkodera, vraćajući-operativne podatke u realnom vremenu nazad u kontroler servo pogona.
Control Architecture
Kontroler mašine ima interfejs sa ekranom osetljivim na dodir u boji od 10,4 inča koji može da pohrani do 200 profila parametara kalupa. Integrirana dijagnostika trenutno detektuje odstupanja senzora, skokove temperature ulja i prekoračenja hoda.
Specifične tehničke prednosti proizvoda
Sistem zaštite od plijesni
Zaštita kalupa od niskog-pritiska prati položaj stezne ploče pomoću linearnih pretvarača sa preciznošću do 0,01 mm. Ako otpor premaši unaprijed postavljeni prag tokom zatvaranja kalupa-kao što je iz neizbačenog dijela-povezivanje se trenutno zaustavlja i preokreće kako bi se spriječilo oštećenje alata.
Volumetrijska stabilnost i konzistencija topljenja
Kombinacija proporcionalne digitalne kontrole povratnog-pritiska i sklopa nepovratnog ventila sprječava povratni protok taline tokom faze zadržavanja. Odstupanje težine sačma-do-unutar je kontrolirano<=0.3% across multi-cavity runs.
Produženi životni vijek hidrauličkog ulja
Budući da se servo motor gasi na skoro nultu brzinu tokom faza hlađenja, stvaranje topline unutar hidrauličkog kruga značajno opada. Prosječna temperatura ulja ostaje između 35 stupnjeva C i 45 stupnjeva C bez potrebe za prekomjernom vanjskom rashladnom vodom, produžavajući trajnost zaptivača i održavajući viskozitet ulja tokom vremena.
Tipične primjene
Automotive Engineering
Pričvršćivači, unutrašnje kopče, rešetke za ventilaciju, kućišta senzora, blokovi konektora.
Pogodno za smole punjene staklom{0}}koje zahtijevaju precizno zadržavanje dimenzija pod termičkim stresom.
Medicinska i laboratorijska oprema
Cijevi za špriceve, vrhovi za pipete, cijevi za prikupljanje krvi, konektori za tekućine.
Konfigurisano za kompatibilnost klase 8 Cleanroom sa -nezagađujućim premazima za vezice-premazima i posudama za zadržavanje ulja-.
Tehničke i ambalažne komponente
Tanki{0}}kontejneri, zatvarači s navojem, precizni zupčanici, kućišta pumpi.
Dizajniran za kratko vrijeme ciklusa i brzo punjenje kalupa bez strukturnih deformacija.
Kompatibilnost materijala
Standardni nitrirani vijak i bačva obrađuju nepunjene inženjerske smole, dok specijalizirane bimetalne opcije rukuju agresivnim punilima:
|
Klasa smole |
Materijali |
Preporučena opcija zavrtnja / cijevi |
Obrada bilješki |
|
Standard Commodity |
PP, PE, PS, ABS |
nitrirani čelik (38CrMoAlA) |
Standardni L/D omjer (20:1), standardni profil kompresije |
|
Inženjerski polimeri |
PC, PA6/PA66, POM, PBT |
Bimetalna legura{0}}otporna na habanje |
Visok L/D omjer (22:1), potrebno precizno upravljanje temperaturom cijevi |
|
Reinforced Resins |
PA66 + 30% staklenih vlakana |
Potpuno očvrsnut / presvučen karbidom |
Visoka{0}}otpornost na habanje; ojačana zaštita od šrafova |
|
Korozivne smole |
PVC, ABS otporan na plamen |
Nehrđajući / hromirani |
Poplata{0}}otporna na koroziju sa specijalizovanim zonama hlađenja bureta |
Kako odabrati / opcije konfiguracije
Koraci odabira
Odredite potrebnu silu stezanja: Izračunajte dio projektovane površine uključujući klizače i pomnožite sa specifičnim pritiskom u šupljini (bar). Odaberite tonažu mašine koja radi na 70% do 85% nominalne maksimalne sile.
Izračunajte zapreminu udarca: Osigurajte da ukupna težina sačme (dijelovi plus vodilica) padne između 20% i 80% ukupnog teoretskog kapaciteta strojnog udarca.
Provjerite fizičke dimenzije: provjerite dimenzije kalupa u odnosu na zazor - šipke (V x V), minimalnu/maksimalnu debljinu kalupa i specifikacije hoda izbacivača.
Modularna konfiguraciona matrica
Sistemi za povlačenje jezgra: 1 do 4 hidraulična kola za povlačenje jezgra-za složenu mehaniku klizača kalupa.
Ventili za uduvavanje vazduha: Do 4 nezavisna tempirana kanala za izbacivanje vazduha.
Spreman za automatizaciju: Opcioni Euromap 67 ili SPI robotski interfejs za integrisano uklanjanje delova i automatizaciju nizvodno.
Proizvodnja i kontrola kvaliteta
Svaka mašina prolazi strogu strukturnu i funkcionalnu verifikaciju pre prihvatanja u fabrici:
Testiranje paralelizma pločice: Laserski alati za poravnanje provjeravaju paralelnost ploče u četiri položaja -šipa pod punim pritiskom stezanja do 0,05 mm/m.
Proces oslobađanja od stresa: Mašinski obrađeni odljevci se podvrgavaju termičkom žarenju{0}}za ublažavanje naprezanja kako bi se trajno uklonio unutrašnji napon i spriječila deformacija strukture pod kontinuiranim opterećenjem.
Test držanja hidrauličkog pritiska: Hidraulički razdjelnici i cilindri su testirani-pri 1,5 puta radnom pritisku u trajanju od 4 sata kako bi se provjerio integritet zaptivača.
Puno-Dry Run sa punim opterećenjem: 48-satno kontinuirano automatsko testiranje ciklusa provjerava stabilnost električnog signala, vremena odziva servo uređaja i termičku ravnotežu prije isporuke.
Prilagođavanje i OEM podrška
Prilagodite konfiguracije mašina specifičnim fabričkim okruženjima i proizvodnim procesima:
Specijalizovane geometrije vijaka:Prilagođeni vijci za barijere, glave za miješanje i bačve s ventilacijom za direktno miješanje boja ili uklanjanje isparenja.
Hidraulične modifikacije:Blokovi ventila velikog protoka{0}}za velike brzine ubrizgavanja; opcije istovremenog pokreta za paralelno povlačenje-jezgra i otvaranje stezaljke.
Prilagođena boja i brendiranje:Slikanje okvira, brendiranje kontrolnog interfejsa i lokalizovano usklađivanje napona (npr. 480V/60Hz, 380V/50Hz, 220V/60Hz).
Šta kupci treba da obezbede za ponudu
Pružanje sljedećih parametara projekta omogućava precizno dimenzioniranje opreme i komercijalne ponude u roku od 24 sata:
Crteži dijelova / Uzorci:3D CAD datoteke (STEP/IGES) ili 2D tehnički crteži sa detaljima o dimenzijama, debljini zida i težini.
Detalji materijala smole:Specifična klasa polimera, tehnički list proizvođača i postotak punila (npr. % staklenih vlakana, sadržaj minerala).
Izgled kalupa:Broj šupljina, dizajn sistema klizača (Cold Runner ili Hot Runner) i ukupne dimenzije kalupa (D x Š x V).
Ciljni izlazni zahtjevi:Očekivano vrijeme ciklusa i potreban dnevni obim proizvodnje.
Factory Utilities:Lokalni radni napon/frekvencija i kapacitet dovoda rashladne vode.
FAQ
P: Koju tačnost ponavljanja pozicioniranja postiže jedinica za ubrizgavanje?
O: Linearni pretvarači na osi ubrizgavanja daju povratnu informaciju o položaju s preciznošću do 0,01 mm, održavajući konzistentnost ponovljenih poteza ubrizgavanja unutar +/-0,1 mm kroz proizvodne serije.
P: Kako se servo hidraulična mašina može porediti sa potpuno{0}}električnom mašinom?
O: Servo hidraulične mašine isporučuju velike sile stezanja, pouzdane performanse pritiska zadržavanja i robusnu dugoročnu-trajnost uz znatno niže troškove kapitalne opreme od svih-električnih modela. Postižu uporedivu energetsku efikasnost (30% do 60% uštede u odnosu na standardnu hidrauliku) i preciznu ponovljivost pogodnu za većinu tehničkih aplikacija za oblikovanje.
P: Koji raspored održavanja je potreban za servo hidraulični sistem?
O: Zamijenite hidrauličnu tekućinu i očistite povratne filtere nakon prvih 500 radnih sati. U normalnim radnim uvjetima, izvršite provjere filtracije ulja svakih 3000 sati i dovršite potpunu zamjenu ulja svakih 6000 do 8000 sati. Automatski centralni sistem za podmazivanje pokriva klinove na bazi podešenog broja ciklusa.
P: Može li mašina obraditi visoko{0}temperaturnu plastiku kao što je PEEK ili PEI?
O: Da. Obrada visoko-polimera na visokim temperaturama zahtijeva opcionalni-paket keramičkih grijača za visoke temperature, specijalizirane visoko{3}}termoparove i bimetalni sklop zavrtnja/cijev za obradu do 400 stepeni C.
Popularni tagovi: servo mašina za brizganje visoke preciznosti, proizvođači, dobavljači, fabrika u Kini, proizvođači visoko preciznih servo mašina za brizganje