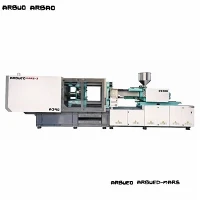
Brza-Mašina za brizganje tankih{1}}kontejnera
Sistemi za{0}}brzo brizganje napravljeni za plastične kontejnere sa tankim{1}}stinama zahtijevaju strukturnu krutost, visoke stope ubrizgavanja i brzo sušenje-ciklusa. Standardne mašine za brizganje ne mogu postići brzinu punjenja potrebnu za debljinu zida ispod 0,5 mm bez preranog zamrzavanja-vrata, kratkih udaraca ili prekomjernog oblikovanja-naprezanja.
Ova platforma koristi direktan -servo pogon-hidraulični sistem integriran sa akumulatorskom asistencijom za isporuku brzine ubrizgavanja do 800 mm/s. Mehanizam za stezanje visoke{4}}krutnosti održava precizan paralelizam ploče pri brzom ciklusu pune-tonaže, štiteći kalupe sa više-vrućih-odubina od preranog trošenja. Napravljena posebno za aplikacije pakovanja-uključujući polipropilenske (PP) kade za hranu, IML (In-Mold Labeling) kontejnere, poklopce za pakovanje i tanke-medicinske materijale za jednokratnu upotrebu-ova oprema radi u ciklusima od 2,8 do 4,8 sekundi u zavisnosti od geometnosti zida i oko 4.5.
Ključne specifikacije
Donja tabela prikazuje tehničke parametre za proizvodnju tankih{0}}kontejnera. Sve vrijednosti su provjerene prema standardnim protokolima testiranja.
|
Technical Parameter |
Jedinica |
Raspon vrijednosti / specifikacije |
|
Clamping Force |
kN / tona |
2.500 – 5.500 / 250 – 550 tona |
|
{0}}Udaljenost između poluge (V x V) |
mm |
580 x 580 do 880 x 880 |
|
Brzina ubrizgavanja |
mm/s |
350 – 800 (Akumulator-Pomoć) |
|
Brzina ubrizgavanja (maks.) |
cm3/s |
800 – 1,500 |
|
L/D omjer vijaka |
L/D |
22:1 – 25:1 (Optimizirano za PP/PS) |
|
Opcije prečnika zavrtnja |
mm |
42 / 50 / 55 / 60 / 65 |
|
Max. Težina sačme (PP) |
g |
180 – 620 |
|
Pritisak ubrizgavanja |
bar |
2,000 – 2,400 |
|
Vrijeme suhog ciklusa (Euromap 6) |
sec |
1.4 – 2.1 |
|
Hod / sila izbacivača |
mm / kN |
150 – 220 / 60 – 110 |
|
Sistemski pritisak |
MPa |
17.5 – 21.0 |
|
Snaga hidraulične pumpe |
kW |
45 – 90 (Servo{2}}pogon) |
Ključne karakteristike
Hidraulična jedinica i jedinica za ubrizgavanje
Akumulator{0}}Krug potpomognutog ubrizgavanja: koristi akumulatore azota pod visokim-pritiskom za pražnjenje hidrauličkog ulja direktno u cilindar za ubrizgavanje, trenutno savladavajući otpor tekućine kako bi dostigao vršnu brzinu u roku od nekoliko milisekundi.
Opti-Profil zavrtnja sa pregradom za topljenje: Sadrži namjenski L/D omjer sa elementima za miješanje dizajniranim da homogeniziraju visoko-MFI poliolefine bez izazivanja termičke degradacije polimera ili skokova viskoziteta.
Balansirano ubrizgavanje sa dvostrukim-cilindarom: Dvostruki cilindri za ubrizgavanje su postavljeni simetrično sa osom zavrtnja kako bi se eliminisalo bočno-opterećenje cijevi za ubrizgavanje i poboljšala preciznost ponavljanja hitaca{2}}do-.
Stezanje i kontrola mašine
Ukrućenje ploče i kontrola paralelizma: livene ploče sa kutija-strukturom dizajnirane pomoću analize konačnih elemenata (FEA) minimiziraju otklon ploče pod silom zaključavanja-na ispod 0,05 mm, čuvajući linije razdvajanja kalupa.
Servo kontrola zatvorene petlje: Digitalni linearni pretvarači prate kretanje ploče, položaj ubrizgavanja i hod ejektora pri brzini odziva od 1 kHz, pokrećući proporcionalne petlje ventila za preciznu ponovljivost položaja.
Velika-brzina mehaničkog izbacivanja: hidraulički ejektori sinhronizovani sa pokretom otvaranja stezaljke omogućavaju kontinuirano spuštanje dijela ili brzo-polijetanje robota bez zaustavljanja kretanja ploče.
Princip rada i konfiguracija mašine
Tanko{0}}oblikovanje u osnovi se razlikuje od standardnog oblikovanja ambalaže zbog dinamike taljenja. Plastificirana smola ulazi u šupljinu kalupa velikom brzinom kako bi završila punjenje prije nego što zamrznuti sloj uguši protok.
Slom toka procesa
Faza plastifikacije: Smole sa visokim-indeksom tečenja taline (MFI) (obično MFI 30–100) se tope unutar 22:1 ili 25:1 L/D bačve. Proporcionalna kontrola povratnog-pritiska osigurava stabilnu gustinu duž vijka.
Faza ubrzanja i ubrizgavanja: Nakon zaključavanja stezaljke, ventil akumulatora dušika se otvara. Hidraulična tečnost ubrzava klip za ubrizgavanje na 600-800 mm/s za manje od 20 milisekundi, gurajući rastop u kanale kalupa tanke do 0,35 mm.
V/P Prebacivanje i pakovanje: Senzori linearnog položaja aktiviraju prebacivanje sa punjenja{0}}kontrolisanog brzinom na pakovanje{1}}kontrolisano pritiskom na osnovu položaja zavrtnja (precizno unutar ±0,1 mm) kako bi se sprečilo treperenje kalupa.
Sinhronizovano vraćanje pokreta: Kako se ciklus hlađenja završi, pokretna ploča se ubrzava unazad dok se klinovi za izbacivanje aktiviraju sinhrono, dozvoljavajući delovima da padnu ili uđu u IML automatizovanu ruku bez pauze.
Tehničke prednosti
Ublažavanje progiba stezne jedinice
Standardne ploče se savijaju prema unutra pod visokim pritiskom, uzrokujući neravnomjernu raspodjelu stezanja po kalupima s više- šupljina. Ova platforma koristi centralne- ploče potisne kutije koje usmjeravaju silu stezanja prema centru kalupa, smanjujući deformaciju ploče i održavajući ujednačenu debljinu stijenke dijela unutar tolerancije od ±0,02 mm u svim šupljinama.
Brzina hidrauličkog odziva
Integracijom proporcionalnih ventila sa visokim{0}}odzivom direktno na blok za ubrizgavanje, hidrauličko kašnjenje protoka je praktično eliminirano. Mašina prelazi sa nulte na maksimalnu brzinu ubrizgavanja za 16 milisekundi, sprečavajući stagnaciju prednjeg dijela taline tokom punjenja tankih{3}}odjeljaka.
Conventional Hydraulic System: Valve Trigger -> 50–80 ms Delay -> Slow Acceleration ->Oznake protoka / kratki snimci
High-Speed Servo Hydraulic System: Valve Trigger -> 16 ms Response -> Peak Acceleration ->Homogeni zid 0,4 mm
Upravljanje toplinom i očuvanje energije
Za razliku od konvencionalnih hidrauličnih postrojenja s fiksnom{0}}potiskom koja oslobađaju neiskorištenu energiju kao toplinu, interni trajni-servo pogon sa magnetom prilagođava broj okretaja pumpe kako bi odgovarao trenutnoj potražnji. Potrošnja energije pada za 30% do 55% tokom ciklusa hlađenja i zadržavanja u poređenju sa ne-servo sistemima, održavajući temperaturu ulja stabilnom ispod 45 stepeni bez kontinuiranog eksternog preopterećenja rashladnog uređaja.
Tipične primjene
Ova konfiguracija mašine je optimizirana za veliku-zapreminu, tankoslojno-pakovanje hrane, medicinski potrošni materijal i svakodnevnu potrošnu robu za koju su potrebni tankoslojni dijelovi.
|
Sektor industrije |
End-Primjeri proizvoda |
Tipična debljina zida |
Broj šupljina |
Ciljano vrijeme ciklusa |
|
Pakovanje hrane |
Margarin kade, posude za sladoled |
0,38 – 0,50 mm |
4 do 8 šupljina |
2,8 – 3,8 sek |
|
Piće i mliječni proizvodi |
Šolje za kafu, posude za jogurt (kompatibilno s IML) |
0,40 – 0,55 mm |
8 do 16 šupljina |
3,2 – 4,2 sek |
|
Logistika i skladištenje |
Preklopni poklopci{0}}Evidentni poklopci |
0,45 – 0,60 mm |
8 do 16 šupljina |
3,0 – 4,0 sek |
|
Medical Disposables |
Savjeti za pipete, bočice za uzorke |
0,50 – 0,70 mm |
16 do 32 šupljine |
4,5 – 6,0 sek |
|
Industrijska ambalaža |
Tankozidne kante/kutije za brzu-hranu |
0,65 – 0,85 mm |
2 do 4 šupljine |
5,0 – 7,5 sek |
Kompatibilnost materijala
Za proizvodnju tankih{0}}kontejnera potrebni su termoplasti visokog protoka sa predvidljivim ponašanjem{1}}smičnog stanjivanja. Sklop cijevi mašine, temperaturne zone i profili vijaka su posebno optimizirani za ove materijale:
polipropilen (PP):Primarna smola za posude za hranu. Kompatibilan sa nasumičnom kopolimerom i homopolimerom sa brzinama protoka taline (MFI) od 30 do 120 g/10 min.
Polistiren (GPPS / HIPS):Koristi se za čvrste prozirne šolje i pribor za jelo. Rukovano korištenjem bimetalnih cijevi protiv -habanja kako bi se spriječilo habanje od krutih ljuskica.
Polietilen visoke -polietilena (HDPE):Koristi se za zatvarače, poklopce i strukturalne kontejnere. Temperaturne zone bureta održavaju čvrstu kontrolu grijanja u 4-5 stupnjeva kako bi se upravljalo viskozitetom taline.
Bio{0}}polimeri na bazi (PLA/PBAT mješavine):Dostupan sa prilagođenom geometrijom vijaka i smanjenim omjerom kompresije kako bi se spriječila termička degradacija tokom plastificiranja.
Kako odabrati / opcije konfiguracije
Odabir pravog kapaciteta mašine zahtijeva izračunavanje ukupne projektovane površine, težine kalupa i volumetrijske veličine udarca.
Koraci odabira
Izračunajte silu stezanja: projektovana površina (cm2) x broj šupljina x pritisak šupljine (600–800 bara)=Potrebna tonaža.
Provjerite veličinu sačme: Težina sačme bi trebala biti između 30% i 70% ukupnog kapaciteta cijevi stroja.
Odaberite Automatsko sučelje: Odaberite Euromap 67 ili Euromap 73 za IML ili High-Speed Take-Off Robot.
Opcione modularne nadogradnje
Bimetalna cijev i vijak: Neophodan za obradu recikliranih smola (rPP/rPET) ili spojeva koji sadrže abrazivne aditive ili pigmente.
Sklopovi zračnih ventila: Integrirani pneumatski ventili za izbacivanje s dva- ili četverokružna-kruga na statičnim/pokretnim pločama za-brzi pad dijelova.
Protokoli za automatizaciju: Standardni Euromap 67 ili Euromap 73 robotski interfejsi za besprijekornu integraciju sa-IML robotikom sa bočnim ulazom i nizvodnim sistemima za slaganje.
Proizvodnja i kontrola kvaliteta
Okviri mašina su izrađeni od profila-rasterećenih konstrukcijskih čeličnih profila kako bi se spriječilo pomjeranje dimenzija tokom godina visokog-cikliranja.
Proizvodni radni tok
Raw Castings -> Thermal Stress Relief -> 5-Axis CNC Milling -> CMM Inspection -> Hydraulic / Laser Calibration ->Factory Wet Run
Integritet obrade: Glavni odljevci (ploče, baze, prekidači) se podvrgavaju termičkom žarenju nakon čega slijedi jedno-obrada na 5-osni CNC portalnim centrima za glodanje kako bi se garantovao paralelnost rupe za vezivanje u krugu od 0,02 mm.
Ispitivanje hidrauličkog kruga: Svi hidraulički razdjelnici su testirani na pritisak-pri 1,5 puta radnoj snazi tokom 24 sata kako bi se potvrdilo da nema unutrašnjeg curenja prije sklapanja.
Provjera laserskog poravnanja: Paralelnost ploče se provjerava ispod 0%, 50% i 100% opterećenja stezanja pomoću opreme za lasersko poravnanje prije tvorničkog-odjavljivanja.
Pre-Test izdržljivosti prije isporuke: Svaka mašina prolazi kroz kontinuirani 48-satni ciklus testiranja na suho-, uz 4-satni test ubrizgavanja kalupa pri punom opterećenju kako bi se potvrdila stabilnost pritiska, tačnost senzora i ravnoteža termičke kontrole.
Prilagođavanje i OEM podrška
Pružamo prilagođene konfiguracije mašina koje odgovaraju specifičnim rasporedima kalupa, infrastrukturi za automatizaciju postrojenja i regionalnim energetskim standardima:
Produženi razmak između šipki-:Prilagođene dimenzije ploče za smještaj velikih kalupa sa više-vrućih-šupljina ili ploča jezgre za odvrtanje.
Specijalizirani profili vijaka:Namjenski profili za miješanje za disperziju masterbatcha, nisku-geometriju smicanja za bio-smole ili stvrdnute površinske obrade za jedinjenja punjena kalcijum-karbonatom.
Adaptacije za napajanje i napon:Fabrički{0}}konfigurisani električni ormarići koji odgovaraju 200V, 380V, 415V ili 480V 3-faznim energetskim mrežama na 50Hz ili 60Hz, u skladu sa CE i UL standardima.
Integrirane kontrolne jedinice Hot Runner:Kabinet{0}}integrisani više-zonski moduli za kontrolu temperature vruće vode, eliminišući samostalne podne jedinice i pojednostavljujući raspored kablova.
Šta kupci treba da obezbede za ponudu
Da biste dobili tačan komercijalni prijedlog s preciznom dimenzioniranjem stroja, procjenama vremena ciklusa i projekcijama povrata ulaganja, uključite sljedeće tehničke podatke uz svoj upit:
Crteži dijelova / 3D CAD datoteka:STEP (.stp) ili Parasolid (.x_t) datoteke sa detaljima o profilima debljine zidova, strukturama rebara i lokacijama kapija.
Podaci o materijalu:Tip polimera, klasa i indeks tečenja taline (MFI) (npr. PP slučajni kopolimer, MFI 70).
Ciljni proizvodni kapacitet:Potreban satni učinak ili ciljno vrijeme ciklusa po dijelu.
Informacije o kalupu:Broj šupljina, ukupne dimenzije kalupa (širina x dužina x visina), detalji sistema razvodnika za vruće vode i ukupna težina kalupa.
Zahtjevi za automatizaciju nizvodnog toka:Informacije o tome da li će linija koristiti gornje-birače za ulaz, automatizaciju IML-a sa strane{1}}, optičku inspekciju ili jedinice za automatsko slaganje.
FAQ
P: Kako se ubrizgavanje uz pomoć akumulatora{0}} razlikuje od standardnog servo{1}}hidrauličnog ubrizgavanja?
O: Standardne servo{0}}hidraulične pumpe se oslanjaju na ubrzanje motora za isporuku protoka ulja, pri čemu je potrebno do 100–200 milisekundi da postignu najveću brzinu. Akumulatori pohranjuju hidraulično ulje pod visokim{4}}pritiskom azotnog plina prije vremena. Kada se ventil otvori, ulje se odmah ispušta, postižući vršne brzine do 800 mm/s za manje od 20 milisekundi-što je ključno za popunjavanje tankih zidova prije nego što se plastika smrzne.
P: Koje vrijeme ciklusa mogu očekivati za posudu od 0,45 mm od 500 ml?
O: Na kalupu sa 4-šupljina koji koristi PP visokog protoka (MFI veći od ili jednak 60) i adekvatno hlađenje kalupa (hlađena voda na 8-10 stepeni), ukupno vrijeme ciklusa se obično kreće između 3,0 i 3,6 sekundi. Stvarno vrijeme ovisi o dizajnu kanala za hlađenje kalupa (kao što su konformni umetci za hlađenje) i brzini uklanjanja automatizacije.
P: Da li je ova mašina kompatibilna sa-IML (In-označavanje kalupa) sistemima sa bočnim ulazom?
O: Da. Jedinica stezaljke uključuje šablone za montažu na stacionarnu ploču za bočne -ramove robota. Integrisani Euromap 67 i Euromap 73 interfejsi su unaprijed -ožičeni za koordinaciju sigurnosnih blokada, signala položaja ploče i osnovnih- komandi za povlačenje između mašine i IML sistema za automatizaciju.
P: Kako se upravlja trošenjem ploče u kontinuiranom{0}}brzinom radu?
O: Pokretna ploča klizi po teškim-linearnim vodilicama radije nego da se vozi direktno po polugama. Ovaj dizajn izoluje šipke za vezivanje od podnošenja težine ploče, sprečava narezivanje čahure -, održava dosljedan paralelizam ploče i produžava vijek trajanja kalupa sa više- šupljina.
Popularni tagovi: mašina za visokobrzinsko brizganje kontejnera sa tankim zidom, Kina mašina za visokobrzinsko brizganje kontejnera sa tankim zidom proizvođači, dobavljači, fabrika