


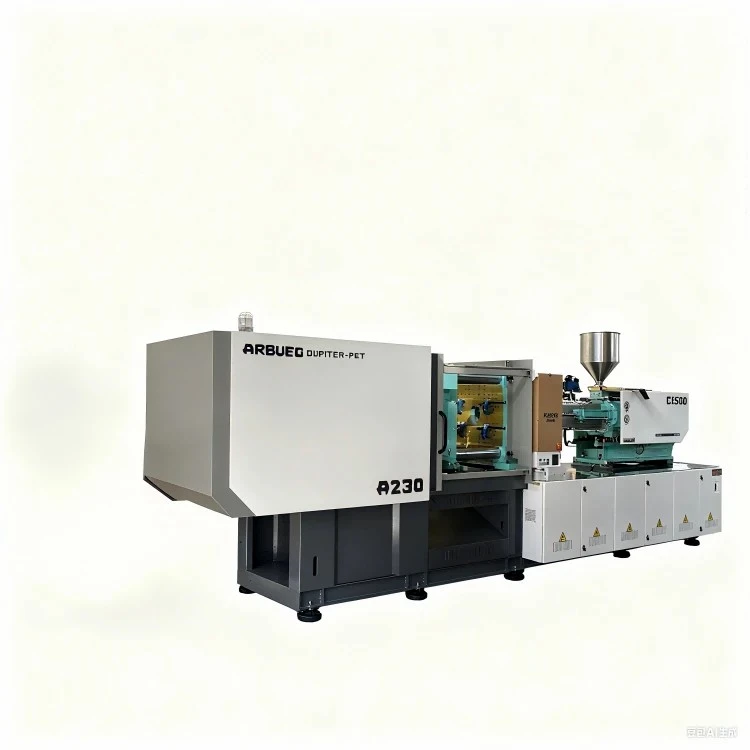
Mašina za brizganje od 1600 tona
Hidraulična servo mašina za brizganje od 1600-tona je dizajnirana za teške-primenu velikih-primjena preciznog oblikovanja. Dizajnirana za automobilske dijelove srednje{5}}do-velike veličine, industrijske kontejnere, strukturalna kućišta uređaja i komunalne armature, ova mašina balansira visoku silu stezanja sa niskom radnom potrošnjom energije.
Opremljen sa-elektro-hidrauličnim servo pogonom visokog obrtnog momenta, isporučuje preciznu ponovljivost, skraćeno vrijeme ciklusa i do 30% – 60% uštede energije u poređenju sa konvencionalnim hidrauličnim sistemima fiksnog{4}}okretanja. Napravljen oko teškog-izdržljivog mehanizma za stezanje s prekidačem i baze visoke{7}}čvrste, minimizira otklon ploče pod punom tonažom, osiguravajući stabilnost dimenzija dijela i produžavajući vijek trajanja kalupa.
Ključne specifikacije
Ispod su standardne tehničke specifikacije za osnovnu konfiguraciju. Dostupna su standardna podešavanja parametara i prilagođeni izbor vijaka kako bi se zadovoljili specifični zahtjevi za-težinu i pritisak.
|
Kategorija parametra |
Specifikacija Stavka |
Metrička jedinica |
Tehnička vrijednost |
|
Stezna jedinica |
Clamping Force |
kN |
16,000 |
|
Opening Stroke |
mm |
1,450 |
|
|
Udaljenost između poluga (V x V) |
mm |
1,550 x 1,450 |
|
|
Max. Visina kalupa |
mm |
1,500 |
|
|
Min. Visina kalupa |
mm |
650 |
|
|
Ejector Stroke |
mm |
350 |
|
|
Ejector Force |
kN |
310 |
|
|
Injection Unit |
Prečnik vijka (A / B / C opcije) |
mm |
130 / 140 / 150 |
|
Teoretski volumen udarca (B vijak) |
cm³ |
8,930 |
|
|
Težina ubrizgavanja (PS, B vijak) |
g |
8,125 |
|
|
Pritisak ubrizgavanja (B vijak) |
MPa |
165 |
|
|
L/D omjer vijaka |
L/D |
22:1 |
|
|
Max. Brzina zavrtnja |
rpm |
110 |
|
|
Power & Drive |
Snaga servo motora |
kW |
110 + 55 |
|
Kapacitet grijanja |
kW |
75 |
|
|
Sistemski hidraulički pritisak |
MPa |
17.5 |
|
|
Generale |
Kapacitet rezervoara za ulje |
L |
2,200 |
|
Ukupne dimenzije mašine (D x Š x V) |
m |
14.2 x 3.2 x 3.6 |
|
|
Ukupna težina mašine |
Tonnes |
~98 |
Ključne karakteristike
Visok-Stezni okvir visoke krutosti
Optimizirani dizajn ploče pomoću analize konačnih elemenata (FEA) distribuira 16.000 kN sile stezanja ravnomjerno po površini kalupa. Ovo sprječava centralno skretanje, smanjuje bljesak na komponentama velike-površine-površine i proširuje integritet brtve granice kalupa.
Servo{0}}Hidraulični pogonski sistem
Integrira sinhrone servo motore s permanentnim magnetima uparene sa unutrašnjim zupčastim pumpama. Zatvoreni-sistem kontrole pritiska i protoka reaguje u roku od 40 ms, eliminišući potrošnju energije u praznom hodu tokom ciklusa hlađenja i značajno snižavajući porast temperature ulja.
Jedinica za precizno ubrizgavanje
Dvostruki cilindri za ubrizgavanje osiguravaju uravnoteženu raspodjelu sile duž ose zavrtnja tokom ubrizgavanja pod visokim-pritiskom. Linearne vodilice podržavaju nosač jedinice za ubrizgavanje, smanjujući mehaničku otpornost i održavajući aksijalno poravnanje.
Namjenski industrijski mikrokontroler
Poseduje-industrijski PLC interfejs u realnom vremenu sa 15-inčnim ekranom osetljivim na dodir u boji. Uključuje programiranje profila za do 10 faza ubrizgavanja, 5 faza zadržavanja pritiska, SPC praćenje procesa i memoriju za skladištenje do 200 podešavanja kalupa.
Princip rada i konfiguracija mašine
Sekvenca pokreta
Zatvaranje kalupa: Dvostruki mehanizam za preklapanje u 5-tačaka pomiče pokretnu ploču pomoću velike-brzine niske-kontrole pritiska, bez problema se prebacuje na zaključavanje tonaže pod visokim pritiskom prije ubrizgavanja.
Plastifikacija i ubrizgavanje: hidraulički motor pokreće vijak od legure da plastificira sirove polimerne pelete. Dvostruki hidraulični cilindri guraju vijak naprijed, izvodeći ubrizgavanje-kontrolisanom brzinom praćeno zatvorenom{2}}održavanjem pritiska.
Hlađenje i oporavak: Dok se dio hladi u kalupu, vijak se rotira kako bi izmjerio sljedeći snimak. Protivpritisak se proporcionalno kontroliše radi optimizacije gustine taline i otplinjavanja.
Otvaranje i izbacivanje kalupa: Nakon hlađenja, mehanizam za preklapanje otvara ploču uz lagano-početno kočenje. Centralni hidraulički sistem klinova za izbacivanje aktivira se da oslobodi profilisani deo.
Odabir osnovne komponente
Hidraulična kontrola: Yuken / Rexroth proporcionalni ventili pritiska i protoka
Servo sistem: Phase/Inovance servo motori upareni sa{0}}efikasnim zupčastim pumpama
Ploče i poluge: ploče od livenog čelika (QT500-7); 40Cr čelične vezice sa tvrdim hromiranim slojem i visokofrekventnim indukcijskim kaljenjem
Električna i automatizacija: Schneider AC kontaktori, Omron kontroleri, Mirle ili Techmation PLC upravljačka sučelja
Linearni pretvarači: Novotechnik / Gefran senzori položaja na osovinama stezanja, ubrizgavanja i izbacivanja
Specifične tehničke prednosti proizvoda
Smanjeno skretanje ploče i prevencija blica
Lajsne velikog{0}}formata često pate od bljeskanja-linije odvajanja zbog savijanja središnje ploče pod velikim opterećenjem stezanja. Primjenom ploča sa kutijastim-strukturama sa optimiziranom orijentacijom rebra naprezanja, središnji otklon se održava unutar 0,08 mm pri punom hidrauličnom pritisku od 1.600 tona.
Upravljanje temperaturom ulja i dugovječnosti tečnosti
Zatvoreni{0}}servo sistem generira manje topline od tradicionalnih mašina sa fiksnom{1}}pumpom. Niže radne temperature ulja (obično održavane ispod 45 stepeni) čuvaju hidraulične zaptivke, održavaju konzistentan viskozitet tečnosti i udvostručuju servisni interval hidrauličkog ulja.
Opcije otpornosti na habanje vijaka i cijevi
Za smjese punjene staklenim{0}}vlaknima (npr. 30% GF PP ili PA66), standardni nitrirani vijci doživljavaju ubrzano trošenje. Nudimo bačve od bimetalne legure sa vijcima od volfram karbida, koji povećavaju vijek trajanja za 3 do 5 puta prilikom obrade abrazivnih smola.
Tipične primjene
Automobilski vanjski i unutrašnji dijelovi
Velika jezgra maske branika, strukturni nosači kontrolne table, nosači panela vrata, obloge luka točkova i podmetači motora.
Industrijska ambalaža i logistika
Transportne palete od-polietilena visoke gustine (HDPE), teške-sklopive sanduke, torbe za skladištenje i kontejneri za komunalni otpad (240L do 660L).
Komunalna i građevinska infrastruktura
Veliki PVC/PPR cijevni spojevi, komore za pregled, drenažni kanali i strukturne komponente septičke jame.
Komercijalni i kućni aparati
Vanjske kade i strukturne baze za mašine za pranje rublja, kućišta vanjskih klima uređaja i stražnje ploče televizora.
Kompatibilnost materijala
|
Resin Type |
Tipično skupljanje (%) |
Raspon temperature topljenja (stepeni) |
Zahtjev za konfiguraciju mašine |
|
polipropilen (PP) |
1.0 – 2.5% |
200 – 260 stepeni |
Standardni vijčani profil; krugovi kalupa visokog kapaciteta hlađenja. |
|
Polietilen visoke{0}}e gustine (HDPE) |
1.5 – 3.0% |
190 – 240 stepeni |
Opcija vijka sa visokim momentom plastificiranja; tačna kontrola povratnog pritiska. |
|
ABS / PC+ABS legura |
0.4 – 0.7% |
230 – 270 stepeni |
Funkcija dekompresije kako bi se spriječilo slinjenje; precizan više-pritisak zadržavanja. |
|
poliamid (PA6 / PA66 + GF) |
0.3 – 1.2% |
260 – 310 stepeni |
Bimetalni šraf{0}}otporni na habanje i cijev; keramičke grejne trake. |
Kako odabrati / opcije konfiguracije
Odabir ispravne specifikacije ovisi o dimenzijama dijela, viskoznosti smole i dizajnu kalupa:
Proračun tonaže stezanja
Izračunajte projektiranu površinu dijela (uključujući vodilice) i pomnožite s faktorom pritiska šupljine materijala:
Potrebna tonaža (kN)=Projektovana površina (cm²) x faktor materijala (3,5 – 6,5 kN/cm²)
Jedinica za ubrizgavanje i izbor zavrtnja
A Šraf (130 mm): Pruža veći pritisak ubrizgavanja (do 190 MPa). Idealan za tanke{3}}plastike za inženjering sa tankim zidovima ili dijelove sa dugim protokom{4}}.
B Vijak (140 mm): Standardna balansirana opcija. Optimizira zapreminu i pritisak ubrizgavanja za opšte poliolefine (PP/PE).
C Vijak (150 mm): Maksimizira zapreminu snimanja (do 10.200 cm³). Preporučuje se za industrijske dijelove sa-debelim zidovima koji zahtijevaju veliku zapreminu materijala pri umjerenom pritisku ubrizgavanja.
Opcione karakteristike
Hidraulične jedinice za povlačenje jezgra sa više-kruga (do 4 ventila)
Kontrola sekvencijalnog ubrizgavanja ventila (zračno ili hidraulično aktiviranje)
Akumulator{0}}potpomognuto velikom-brzinom ubrizgavanja (za tanko-pakovanje sa tankim zidovima)
Magnetni sistem stezanja ploča za brzu izmjenu alata
Proizvodnja i kontrola kvaliteta
Infrastruktura teške obrade
Svi okviri mašina prolaze kroz{0}}žarenje za rasterećenje nakon zavarivanja kako bi se eliminisala unutrašnja napetost materijala. Precizno bušenje otvora za osovinice i vođica za vezice izvodi se na velikim podnim -cNC horizontalnim bušilicama tipa CNC kako bi se garantovao strogi paralelizam.
[Zavarivanje okvira i naprezanje-Ublaženo žarenje]
↓
[Pod-Tip CNC horizontalno bušenje i glodanje]
↓
[Laser Tracker Parallelism Alignment]
↓
[Suhi ciklus i puna-Test hidrauličnog pritiska]
Kriteriji inspekcije
Paralelizam pločice: Provjerava se pomoću optičkih laserskih alata za poravnanje; održava se unutar 0,15 mm po cijeloj površini ploče tokom kretanja.
Poravnavanje i zatezanje spojne šipke: Elektronski mjerači naprezanja mjere jednaku raspodjelu opterećenja na sva četiri spona pod punim pritiskom zaključavanja.
Ispitivanje zadržavanja pritiska i curenja: Hidraulički blokovi razdjelnika prolaze kroz 24-satnu 24-časovna ispitivanja visokog pritiska kako bi se potvrdilo da nema curenja ulja na granicama zaptivača.
Kontinuirano testiranje na suho-provođenje: 72-satnog neprekidnog suhog ciklusa prije isporuke kako bi se provjerila stabilnost kontrolera, termalni balans ulja i ponovljivost mehaničkog senzora.
Prilagođavanje i OEM podrška
Pružamo prilagođena inženjerska prilagođavanja kako bi odgovarala specifičnim rasporedima postrojenja i proizvodnim linijama:
Produženo dnevno svjetlo i udar:Prilagođene dužine vezice i produženi potezi otvaranja za duboko-izvlačenje dijelova ili slaganje kalupa.
Specijalizovani dizajn vijaka:Namjenske geometrije glave za miješanje, šrafovi za barijere za disperziju boja ili cijevi s ventilacijom za materijale osjetljive na vlagu{0}}.
Euromap / SPI standardi:Integracija robotskog interfejsa (Euromap 67 ili Euromap 12), SPI planer vijke-šame rupa i standardizovana signalizacija jezgra{3}}pull.
Podešavanje napona:Integracija transformatora za globalne električne standarde (npr. 480V 60Hz Sjeverna Amerika, 380V 50Hz Evropa, 415V Australija).
Šta kupci treba da obezbede za ponudu
Da biste dobili tačnu komercijalnu ponudu i tehnički list sa specifikacijama, navedite sljedeće detalje projekta:
3D fajlovi dijelova ili crteži:STEP/IGES format sa detaljima o dimenzijama delova, debljini zida i težini.
Specifikacija smole:Kvalitet materijala, gustina i brzina skupljanja (npr. SABIC PP 575P sa 20% talka).
Dimenzije kalupa:Dužina, širina, visina i ukupna težina kalupa. Uključite osnovne-zahtjeve za povlačenje ako je primjenjivo.
Ciljano vrijeme ciklusa i godišnji volumen:Željeni proizvodni učinak koji pomaže u procjeni mogućnosti veličine motora i kapaciteta plastificiranja.
Napajanje postrojenja:Lokalni napon (V), frekvencija (Hz) i konfiguracija faze.
FAQ
P: Koje je tipično vrijeme isporuke za mašinu od 1600 tona?
O: Standardno vrijeme proizvodnje je 60 do 75 dana nakon potpisivanja-tehničkog crteža i potvrde depozita. Za specijalizirane prilagodbe (npr. produženi razmak poluge ili prilagođene jedinice za ubrizgavanje) potrebno je 80 do 90 dana.
P: Kako se mašina transportuje do inozemnih objekata?
O: Zbog svojih dimenzija (~98 tona ukupne težine), mašina se rastavlja na modularne transportne jedinice: sklop stezaljki, bazu za ubrizgavanje i hidrauličnu jedinicu. Prijevoz je organiziran korištenjem ravnih-regalnih i otvorenih-kontejnera.
P: Koja garancija i rezervni dijelovi su osigurani?
O: Mašina uključuje 12-mjesečnu garanciju za cijelu mašinu i 24-mjesečnu strukturnu garanciju na ploče i poluge. Standardni komplet rezervnih dijelova (grijne trake, termoelementi, hidraulički zaptivni prstenovi i blizinski prekidači) je uključen u isporuku.
P: Može li se ova mašina integrirati s robotima industrijske automatizacije?
O: Da. Kontrolni sistem podržava standardne Euromap 67 i Euromap 12 interfejse, omogućavajući direktnu komunikaciju sa robotima za gornji-ulaz, bočni{4}}ulaz i 6-osni artikulacioni robot za automatizovano izvlačenje delova.
P: Koje rutine održavanja su potrebne za hidraulični sistem?
O: Filterske elemente treba pregledati nakon prvih 500 radnih sati i zamijeniti svakih 2000 sati nakon toga. Testiranje hidrauličkog ulja treba provoditi jednom godišnje kako bi se provjerila čistoća (ciljni ISO 4406 18/16/13) i performanse tekućine.
Popularni tagovi: 1600 tona mašina za brizganje, Kina 1600 tona mašina za brizganje, proizvođači, dobavljači, fabrika


